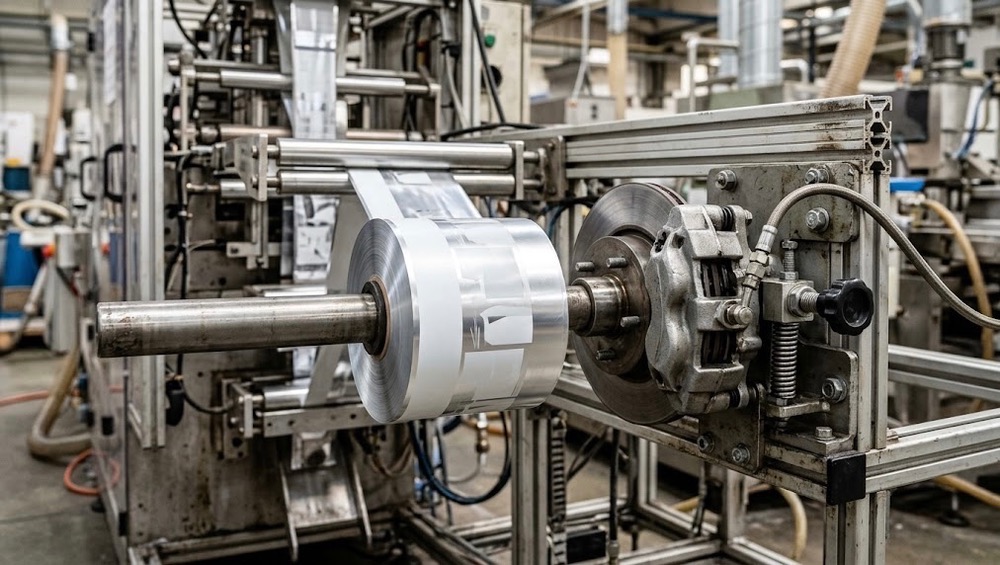
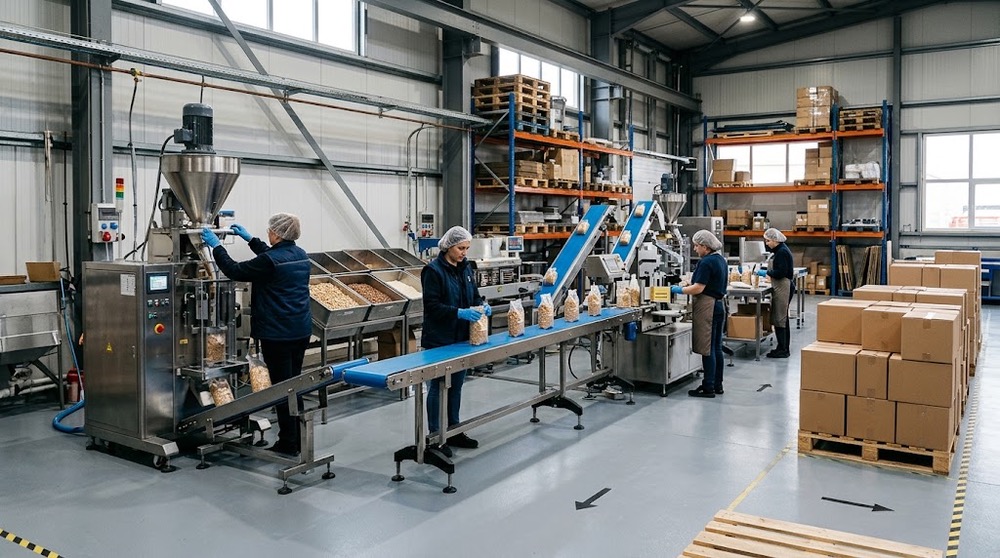
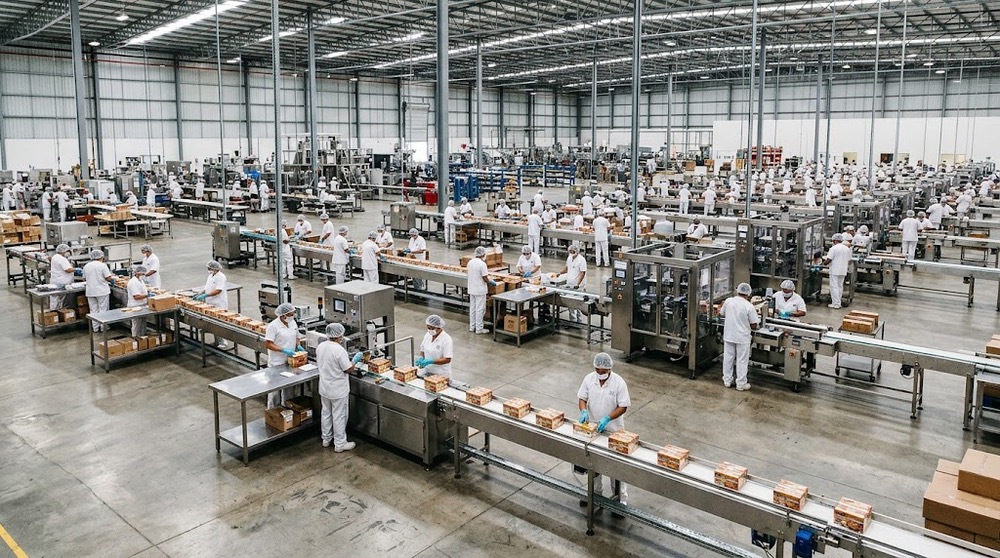
بسته بندی کالا آخرین و تعیین کننده ترین گام در زنجیره ارزش افزوده یک واحد تولیدی است که مستقیما با سودآوری، خوش نامی برند و رضایت مصرف کنندگان پیوند دارد. در ساختار صنعتی مدرن، داشتن بهترین ماشین آلات بسته بندی به تنهایی متضمن دستیابی به بالاترین راندمان نیست، بلکه نحوه استقرار، مهندسی جریان مواد و طراحی فضای کارگاه است که شتاب نهایی خطوط را رقم می زند.
چیدمان هوشمندانه و اصولی، گلوگاه های حرکتی را از میان بر می دارد، ضایعات زمانی پرسنل را به صفر نزدیک می سازد و زمینه ساز یکپارچگی بی وقفه میان دستگاه های توزین، پرکن ها، کانوایرهای اتوماتیک و سیستم های شیرینگ پک می شود تا بالاترین نرخ بازگشت سرمایه حاصل گردد.
تحلیل بنیادین تمایز انعطاف پذیری چیدمان داخلی و توسعه پذیری کالبدی کارگاه
در مبانی مهندسی صنایع و طراحی فضاهای تولیدی، تفکیک دقیق میان دو مفهوم بنیادین «انعطاف پذیری» و «توسعه پذیری» شرط نخست موفقیت است. انعطاف پذیری به ظرفیت سازگاری و دگرگونی فضای داخلی کارگاه بدون نیاز به مداخله در سازه اصلی اطلاق می شود؛ به این معنا که بتوان آرایش قرارگیری تجهیزات، نوار نقاله ها و ماشین آلات بسته بندی را متناسب با سفارش های جدید، ارتقای اتوماسیون یا تغییر کاربری بخش ها به سرعت و با کمترین هزینه جابجا کرد.
در نقطه مقابل، توسعه پذیری نگاهی کلان و آینده نگر به رشد فیزیکی، مقیاس پذیری کل سایت و امکان افزایش متراژ سوله یا الحاق دهانه های جدید دارد. درک هم زمان این دو اصل سبب می شود طراحان کارگاه از ابتدا فضایی خلق کنند که هم در سطح خرد فرآیندها چابک و منعطف باشد و هم در سطح کلان، پتانسیل افزایش چند برابری ظرفیت تولید را در سال های آتی دارا باشد.
مهندسی خطوط جریان مواد و استقرار ماشین آلات اتوماتیک جهت حذف گلوگاه ها
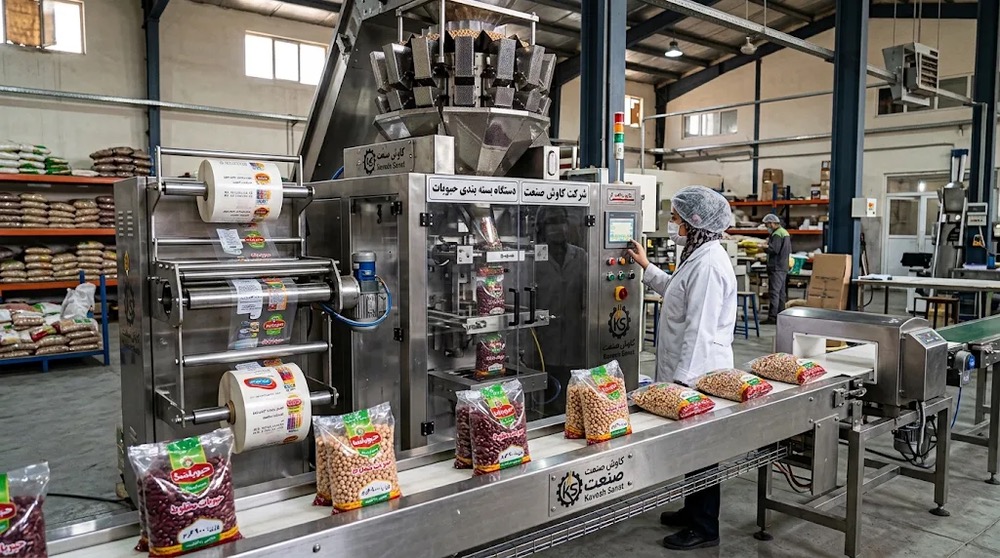
یکی از مهم ترین اهداف در بهینه سازی چیدمان کارگاه بسته بندی، ایجاد یک جریان خطی یا یو شکل پیوسته است که از انباشت غیر ضروری مواد و تداخل در رفت و آمد جلوگیری کند. جایگزینی فرآیندهای دستی با ماشین آلات اتوماتیک نظیر پرکن های پودری و گرانولی، سیستم های فرم فیل سیل و دستگاه های پیشرفته شیرینگ پک، زمانی نهایت سرعت خود را نشان می دهد که کانوایرهای هوشمند پیوند دهنده دستگاه ها، شیب و سرعت متناسبی داشته باشند.
خطای انسانی، خستگی اپراتور و افت سرعت در جابجایی دستی بین ایستگاه ها با این رویکرد به کلی حذف می شود. استقرار دستگاه های کنترل وزن و سیستم های توزین دقیق در نقاط کلیدی مسیر، مانع از عبور بسته های معیوب، کم وزن یا بیش وزن به مراحل بعدی می شود و با جلوگیری از برگشت بسته ها، پایداری و شتاب خط تولید را به بالاترین سطح ممکن ارتقا می دهد.
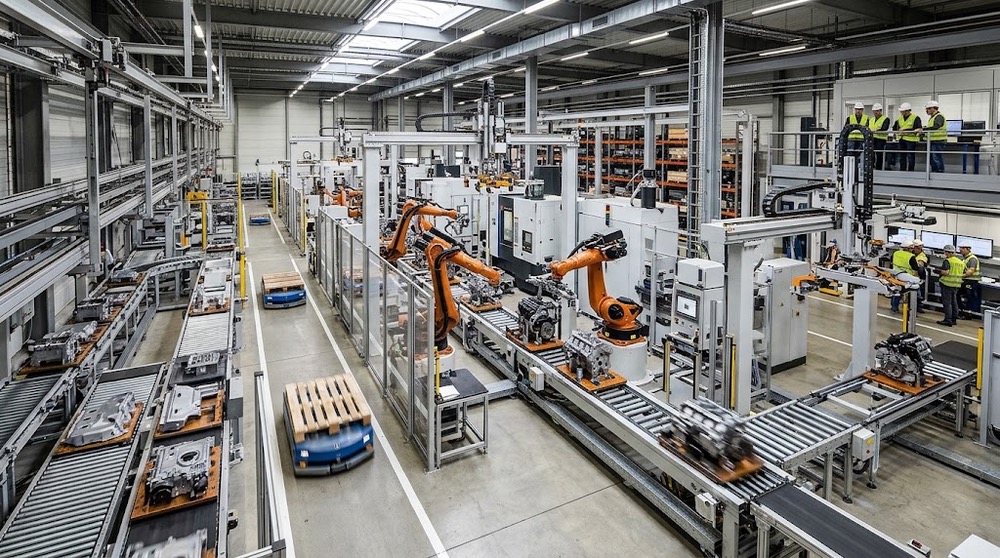
پیاده سازی معماری پلان آزاد و حذف موانع کالبدی در سالن های بسته بندی
طراحی پلان آزاد با استفاده از دهانه های عریض و بدون ستون های میانی، سنگ بنای آزادی عمل در جانمایی تجهیزات سنگین و خطوط طویل بسته بندی است. حضور ستون های متعدد در وسط سالن نه تنها دسترسی لیفتراک ها و پالت تراک ها را مختل می کند، بلکه دست مهندسان را در تغییر آرایش نوار نقاله ها و گسترش طول خطوط بسته بندی می بندد.
بهره گیری از سازه های پیش مهندسی شده فولادی با اتصالات پیچ و مهره ای و دهانه های باز بین بیست تا شصت متر، این فرصت را فراهم می سازد که ماشین آلات با ابعاد بزرگ و خطوط بسته بندی چند بخشی به آسانی مستقر شوند. همچنین در نظر گرفتن ارتفاع آزاد استاندارد زیر سقف، شرایط را برای تعبیه مخازن تغذیه بالادستی، هاپرها و جرثقیل های سقفی جهت بارگیری رول ها و لفاف های سنگین بسته بندی کاملا مهیا می نماید.
شریان های حیاتی تاسیسات صنعتی و زیرساخت های برق و هوای فشرده روکار
پویایی یک خط بسته بندی پرسرعت به طور مستقیم به شبکه های مکانیکی، الکتریکی و لوله کشی وابسته است و بزرگ ترین اشتباه مهندسی، مدفون ساختن این خطوط در کف بتنی یا دیوارهای صلب به شمار می رود. استفاده از ترانشه های مجهز به درپوش های مشبک، گالری های قابل دسترسی و سینی های کابل کشی روکار و باس داکت های معلق در زیر سقف، امکان انشعاب گیری سریع برای ماشین آلات جدید و تعمیرات فوری را بدون تخریب بتن میسر می سازد.
سیستم های بسته بندی پنوماتیک و سیلرهای حرارتی نیازمند فشار باد پایدار و تغذیه برقی پایدار هستند؛ بنابراین پیش بینی ظرفیت مازاد در پست های برق و کمپرسورخانه های مرکزی تضمین می کند که با افزودن چند دستگاه اتوماتیک دیگر به خط، سیستم دچار افت ولتاژ یا افت فشار باد نگردد.
اصول همجواری بخش های انبارش، بسته بندی و بارگیری نهایی
راندمان واقعی خط تولید تنها در داخل سالن بسته بندی تعیین نمی شود، بلکه به ارتباط بی واسطه آن با انبار مواد اولیه، انبار رول ها و کارتن ها و اسکله بارگیری بستگی دارد. چیدمان بهینه باید کوتاه ترین فاصله فیزیکی را میان انبار لفاف ها و مخازن ورودی مواد با دهانه دستگاه های پرکن ایجاد کند تا زمان تعویض رول و شارژ هاپر به حداقل برسد.
از سوی دیگر، بخش خروجی دستگاه شیرینگ پک اتوماتیک باید با یک مسیر عریض، بدون پله و ایمن مستقیما به محوطه پالت چینی و انبار محصول نهایی یا رمپ بارگیری متصل باشد. این پیوستگی زنجیره ای سبب می شود چرخه تخلیه خط بسته بندی هرگز متوقف نگردد و جریان خروجی با حداکثر شتاب به سمت بازار مصرف حرکت نماید.
الزامات ارگونومی، ایمنی پرسنل و دسترسی های سریع جهت تعمیر و نگهداری
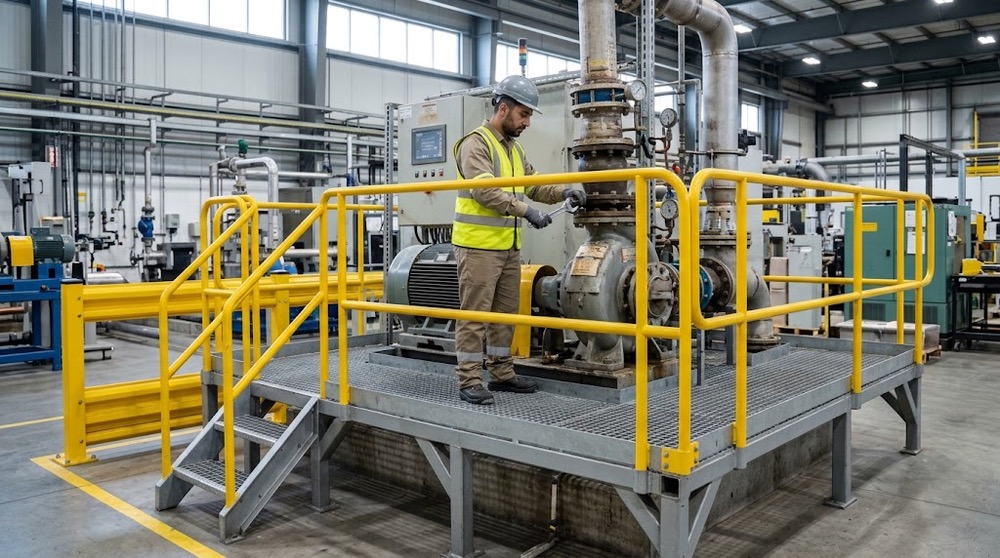
سرعت بالا در بسته بندی نباید به بهای به خطر افتادن سلامت اپراتورها یا دشواری در تعمیرات تمام شود. در طراحی فواصل میان تجهیزات، باید حریم های ایمنی استاندارد، عرض کافی راهروهای عبور و دسترسی سیصد و شصت درجه به تابلوهای کنترل و سیستم های محرک در نظر گرفته شود. تعبیه کلیدهای توقف اضطراری در دسترس، نصب سیستم های تهویه موضعی در بخش کوره های شیرینگ و تنظیم ارتفاع میزهای بازرسی بر اساس ارگونومی انسانی، خستگی مفرط نیروها را مهار می کند.
چیدمانی که دسترسی آسان تکنسین ها را برای روانکاری، تعویض تیغه های دوخت و تمیزکاری المنت ها فراهم کند، زمان های توقف ناخواسته خط را تا بیش از پنجاه درصد کاهش می دهد و بهره وری ماشین آلات را در اوج نگه می دارد.
تحلیل اقتصادی انتقال از خطوط سنتی به اتوماسیون یکپارچه بسته بندی
سرمایه گذاری در بازطراحی فضا و اتوماتیک کردن مراحل بسته بندی، صرفا یک اقدام فیزیکی نیست بلکه تصمیمی راهبردی با توجیه اقتصادی چشمگیر است. مقایسه خطوط سنتی با اتوماسیون نشان می دهد که حذف وزن کشی های دستی و مهار خطای اپراتور، صرفه جویی عظیمی در مصرف لفاف، فیلم های پلیمری و جلوگیری از کم فروشی یا بیش وزنی ایجاد می کند.
اتوماسیون یکپارچه سرعت تولید را سه تا ده برابر بالا می برد و هزینه های حقوق و دستمزد مستقیم را تعدیل می کند. کاهش ضایعات متریال، حذف توقف های طولانی و تحویل منظم سفارش ها، در بازه زمانی بسیار کوتاهی سرمایه صرف شده برای خرید تجهیزات و بازسازی کارگاه را باز می گرداند و مزیت رقابتی پایداری را برای مجموعه به ارمغان می آورد.
سخن آخر
طراحی دقیق فضای کارگاه بسته بندی و چیدمان حساب شده تجهیزات، شاه کلید تبدیل یک خط تولید معمولی به یک سیستم صنعتی فوق سریع، مدرن و با حداقل هدررفت منابع است. ترکیب اصولی انعطاف پذیری در جانمایی داخلی با توسعه پذیری در زیرساخت های کالبدی و تاسیساتی، بستری بی نقص برای فعالیت بدون وقفه ماشین آلات اتوماتیک توزین، فرم فیل سیل و شیرینگ پک فراهم می سازد.
صاحبان صنایع و مدیران کارخانجات برای طراحی بهینه پلن های جانمایی، انتخاب مناسب ترین خطوط بسته بندی متناسب با متراژ سالن و ارتقای استاندارد ماشین آلات خود می توانند از دانش مهندسی و خدمات تخصصی پشتیبانی کاوش صنعت بهره مند شوند و محیطی پویا با بالاترین بازدهی را راه اندازی نمایند.
سوالات متداول
۱. بهترین الگوی چیدمان دستگاه ها در کارگاه بسته بندی چیست؟
بهترین الگوی چیدمان بر اساس نوع محصول، ترتیب عملیات، ابعاد سالن و ظرفیت تولید مشخص می شود. در بیشتر کارگاه ها، چیدمان خطی برای تولید پیوسته مناسب است؛ زیرا مواد اولیه از یک سمت وارد شده و محصول بسته بندی شده از سمت دیگر خارج می شود. در فضاهای محدود می توان از چیدمان یو شکل استفاده کرد تا فاصله رفت و آمد اپراتورها کاهش یابد. دستگاه های پرکن، توزین، دوخت، تاریخ زن، کنترل وزن، شیرینگ پک و پالت گذاری باید مطابق ترتیب فرآیند و بدون مسیر برگشت جانمایی شوند.
۲. فاصله مناسب میان دستگاه های بسته بندی چگونه تعیین می شود؟
فاصله میان دستگاه ها باید به اندازه ای باشد که اپراتورها و تکنسین ها بتوانند با ایمنی کامل به بخش های کنترلی، مکانیکی و برقی دسترسی داشته باشند. فضای مورد نیاز برای باز شدن درب تابلو برق، تعویض رول، نظافت، سرویس و خارج کردن قطعات نیز باید در نظر گرفته شود. کم بودن فاصله موجب افزایش خطر حادثه و دشوار شدن تعمیرات می شود و فاصله بیش از حد نیز زمان انتقال محصول را افزایش می دهد. عرض راهروها باید با ابعاد تجهیزات حمل مانند پالت تراک و لیفتراک هماهنگ باشد.
۳. چگونه می توان گلوگاه های خط بسته بندی را با چیدمان مناسب کاهش داد؟
برای کاهش گلوگاه ها باید ظرفیت واقعی تمام دستگاه ها بررسی و سرعت هر بخش با مراحل قبل و بعد هماهنگ شود. اگر سرعت دستگاه پرکن بیشتر از دستگاه دوخت یا شیرینگ پک باشد، محصول میان دو ایستگاه انباشته شده و خط متوقف می شود. استفاده از نوار نقاله هوشمند، میز گردان، مخزن واسط، سنسور تشخیص تراکم و سیستم کنترل PLC به تنظیم جریان کمک می کند. همچنین بهتر است پیش از اجرای نهایی، چیدمان با محصول واقعی آزمایش و زمان توقف، مسیر حرکت و ظرفیت هر ایستگاه اندازه گیری شود.
۴. در طراحی کارگاه بسته بندی چگونه امکان توسعه آینده را در نظر بگیریم؟
برای توسعه آینده باید فضای کافی برای اضافه کردن دستگاه، افزایش طول نوار نقاله و ایجاد خطوط جدید پیش بینی شود. استفاده از پلان آزاد، سازه مدولار، کابل کشی روکار، سینی کابل، شبکه هوای فشرده قابل گسترش و تابلو برق دارای ظرفیت ذخیره، تغییر چیدمان را ساده تر می کند. مسیر انبار مواد اولیه، بخش بسته بندی و انبار محصول نهایی نیز باید توان پاسخگویی به افزایش ظرفیت را داشته باشد. برای جانمایی مهندسی تجهیزات و انتخاب خط متناسب با ابعاد کارگاه می توان از مشاوره تخصصی پشتیبانی کاوش صنعت استفاده کرد.