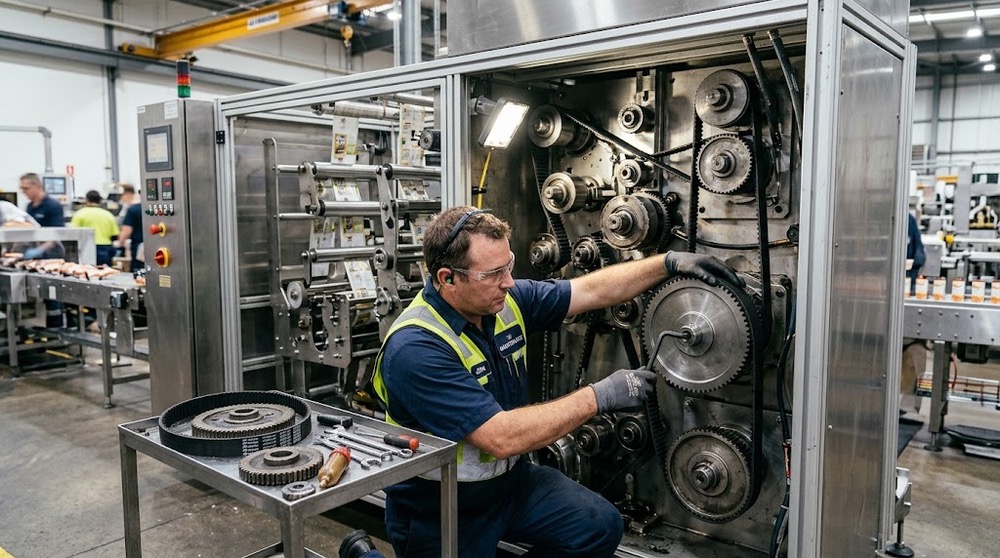
در خطوط تولید امروزی، بسته بندی های کوچک تک نفره یا همان ساشه، بخش عظیمی از بازار صنایع غذایی، دارویی و بهداشتی را تسخیر کرده اند. از نسکافه و شکر گرفته تا انواع سس و داروهای پودری، همگی به کیفیت این پاکت های کوچک وابسته هستند. اما پشت صحنه تولید یک بسته بندی بی عیب و نقص با دوخت های صاف و هم تراز، رازی پنهان است که خیلی از خریداران تازه کار به آن توجه نمیکنند: مدیریت کشش فیلم یا همان لفاف بسته بندی در طول مسیر حرکت درون ماشین.
اگر تا به حال در سالن تولید با مشکلاتی مثل انحراف لفاف، به هم خوردن محل چاپ نسبت به دوخت، تاخوردگی های ناخواسته یا پاره شدن فیلم در حین حرکت مواجه شده باشید، ریشه تمام این فاجعه ها در یک نقطه مشترک خلاصه میشود: تنظیم نادرست ترمز رول و عدم تعادل در کشش نوار لفاف. در این مقاله به بررسی موشکافانه سیستم های کنترل کشش با ترمز مکانیکی و بادی یا همان پنوماتیک در ماشین آلات ساشه میپردازیم تا بدانید چطور کارایی خط تولید خود را به بیشترین حد ممکن برسانید.
چرا کنترل کشش لفاف در دستگاه ساشه مسئله مرگ و زندگی است؟
برای درک اهمیت سیستم ترمز، ابتدا باید فیزیک حرکت رول را بررسی کنیم. یک رول مواد بسته بندی در ابتدای کار، قطری بزرگ و وزنی سنگین دارد. هر چقدر دستگاه با سرعت بالا کار میکند، مواد مصرف شده، قطر رول کوچک تر شده و در نتیجه وزن و نیروی لختی آن لحظه به لحظه تغییر میکند.
اگر هیچ ترمزی روی محور نگهدارنده رول وجود نداشته باشد، با هر بار کشش کشنده های لفاف، رول با شتاب به جلو میچرخد و به خاطر نیروی حرکت خود، اضافه بر سازمان باز میشود. این یعنی شل شدن فیلم در ورودی لوله فرم دهنده و یقه دستگاه. از طرف دیگر، اگر ترمز بیش از حد سفت باشد، موتورهای کشش تحت فشار شدید قرار میگیرند، فیلم نازک و کشیده میشود و در نهایت زیر فشار پاره خواهد شد. پاره شدن لفاف در سرعت های بالا یعنی حداقل نیم ساعت توقف خط تولید، به باد رفتن متراژ زیادی از مواد اولیه گران قیمت و اعصاب خردی برای اپراتور!
کنترل صحیح کشش تضمین میکند که:
- نشانه های چاپی یا چشم های الکترونیکی دقیقا سر جای خود خوانده شوند.
- دوخت های طولی و عرضی بدون ذره ای کشیدگی یا چین و چروک اجرا شوند.
- هوابندی بسته به صورت کامل شکل بگیرد تا رطوبت وارد محصول نشود.
- فرسودگی تسمه ها، موتورها و قطعات مکانیکی ماشین به حداقل ممکن برسد.
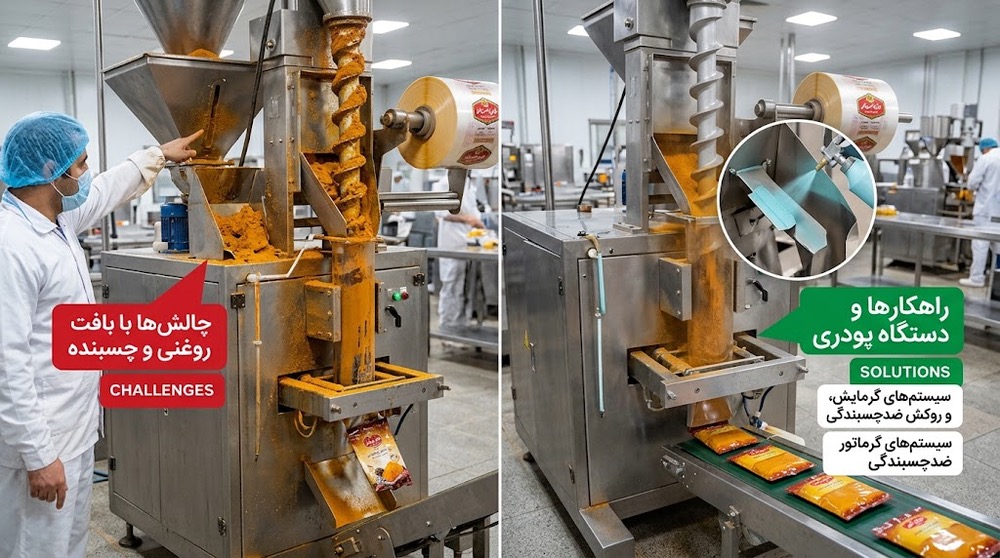
اگر خط تولید شما با پودرهای بسیار حساس سر و کار دارد، به عنوان مثال در تولیداتی که با دستگاه ساشه پودری انجام میپذیرد، کوچک ترین بی نظمی در کشش فیلم باعث باز ماندن درز بسته و نشت پودر به فضای تمیز کارگاه یا روی فک های دوخت داغ میشود که تمیز کردن آن واقعا مصیبت است.
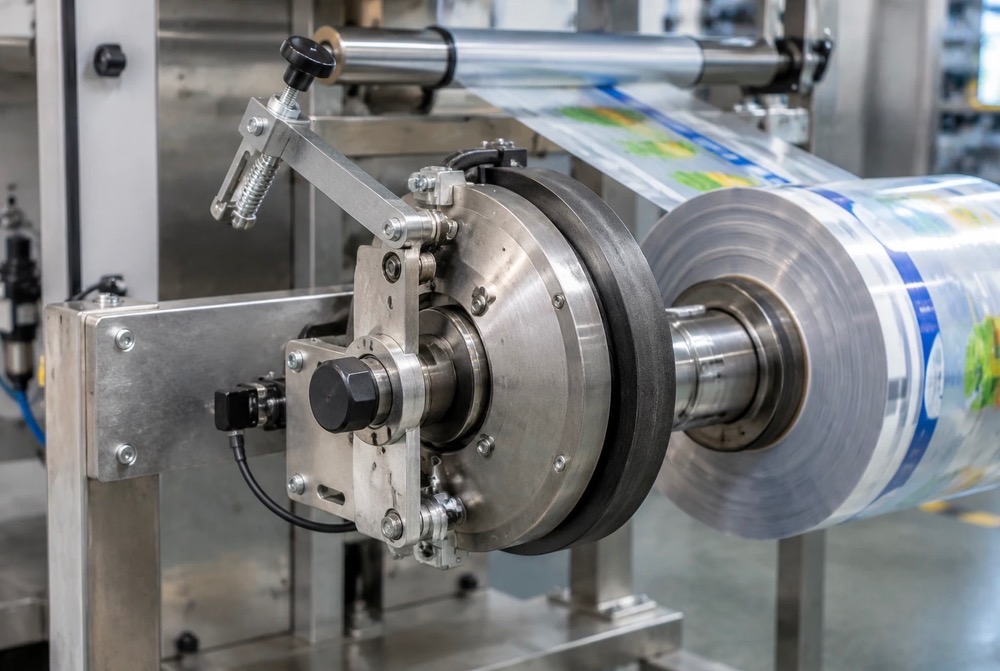
سیستم ترمز مکانیکی در رول گیر دستگاه ساشه؛ ساختار و چالش ها
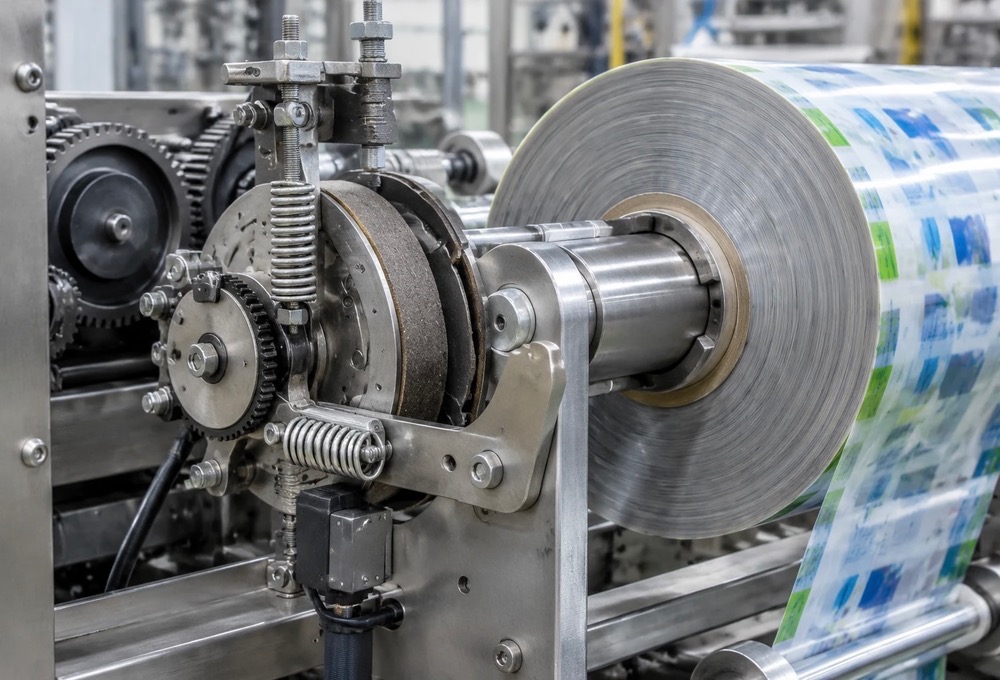
سیستم های مکانیکی از قدیمی ترین، ارزان ترین و در عین حال ساده ترین روش ها برای مهار چرخش رول به حساب میآیند. در این مکانیزم، کنترل گشتاور بازدارنده معمولا با استفاده از ابزارهای اصطکاکی مستقیم، تسمه های چرمی یا لنت های ساده و فنرهای فشرده شونده تامین میشود.
-نحوه عملکرد ترمز اصطکاکی مکانیکی
در این ساز و کار، محور اصلی نگهدارنده رول به یک دیسک یا قرقره فلزی متصل است. یک تسمه یا بازوی حامل لنت روی این قرقره مینشیند. با سفت یا شل کردن پیچ های دستی، فشار فنر روی لنت تغییر کرده و نیروی اصطکاک کنترل میشود. این اصطکاک مانع چرخش آزادانه و هرز رفتن رول تحت کشش موتورهای کشنده میشود.
-مزایای ترمزهای مکانیکی
قیمت تمام شده بسیار پایین:
در ساخت ماشین آلات ارزان قیمت، این سیستم هزینه نهایی را به شدت کم میکند.
تعمیرات بسیار آسان:
هر اپراتور یا مکانیک مبتدی میتواند لنت ها، فنرها یا پیچ های تنظیم را بدون نیاز به دانش الکترونیک یا هواشناسی تعمیر کند.
عدم نیاز به خط هوای فشرده:
کارگاه های خانگی و کارگاه های نوپا که کمپرسور باد قوی ندارند میتوانند به راحتی از این سیستم بهره ببرند.
-معایب و نقاط ضعف سیستم های مکانیکی
علی رغم سادگی، این سیستم نقاط ضعفی دارد که تولیدکنندگان صنعتی را به ستوه میآورد:
افت شدید نیروی ترمز با کاهش قطر رول:
وقتی رول پر است، اهرم نیروی بازدارنده بزرگ است، اما با تمام شدن فیلم و کم شدن قطر، گشتاور مورد نیاز تغییر میکند. در سیستم های دستی، اپراتور باید دائما پای دستگاه بایستد و پیچ فنر را شل یا سفت کند.
سایش سریع لنت و حساسیت به دما:
کارکرد مستمر باعث گرم شدن صفحه های اصطکاکی میشود. حرارت بالا ضریب اصطکاک را کم میکند و کارایی ترمز در شیفت های طولانی افت پیدا میکند.
لرزش و شوک های لحظه ای:
این سیستم ها قابلیت پاسخگویی نرم به تکان های شدید ندارند و میتوانند به لفاف های نازک آلومینیومی ضربه بزنند و آن ها را چروک کنند.
در ماشین آلاتی که برای بسته های کوچک تر و سرعت های آرام تر استفاده میشوند، مثلا در بخش های بسته بندی دستی یا نیمه خودکار، شاید سیستم مکانیکی کار راه انداز باشد، اما برای دستگاه های کاملا خودکار مانند انواع ماشین آلات بسته بندی پودری، نوسان ترمز یعنی نوسان در سرعت وزن گیری و بسته بندی.
سیستم ترمز بادی یا پنوماتیک؛ دقت بالا و پایداری صنعتی
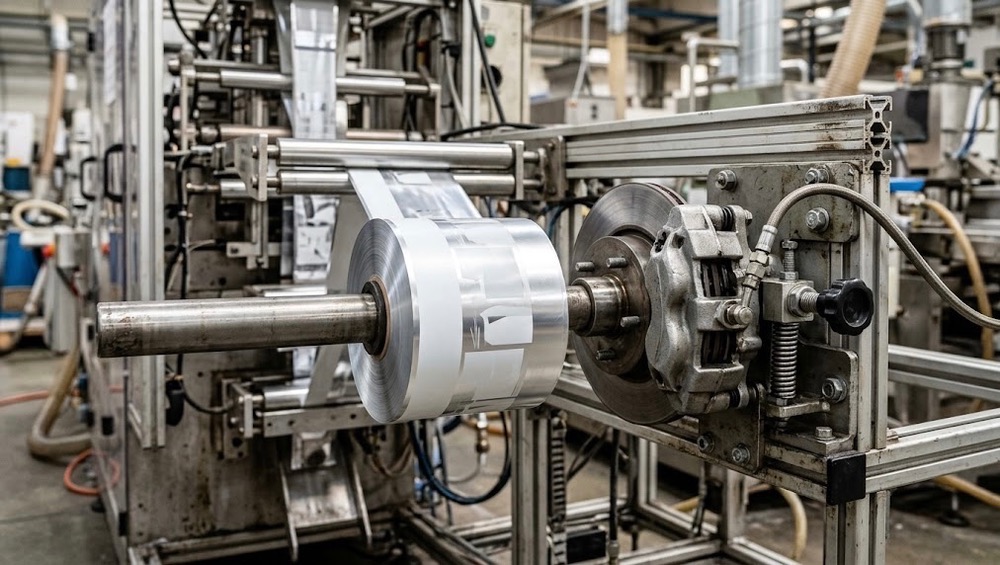
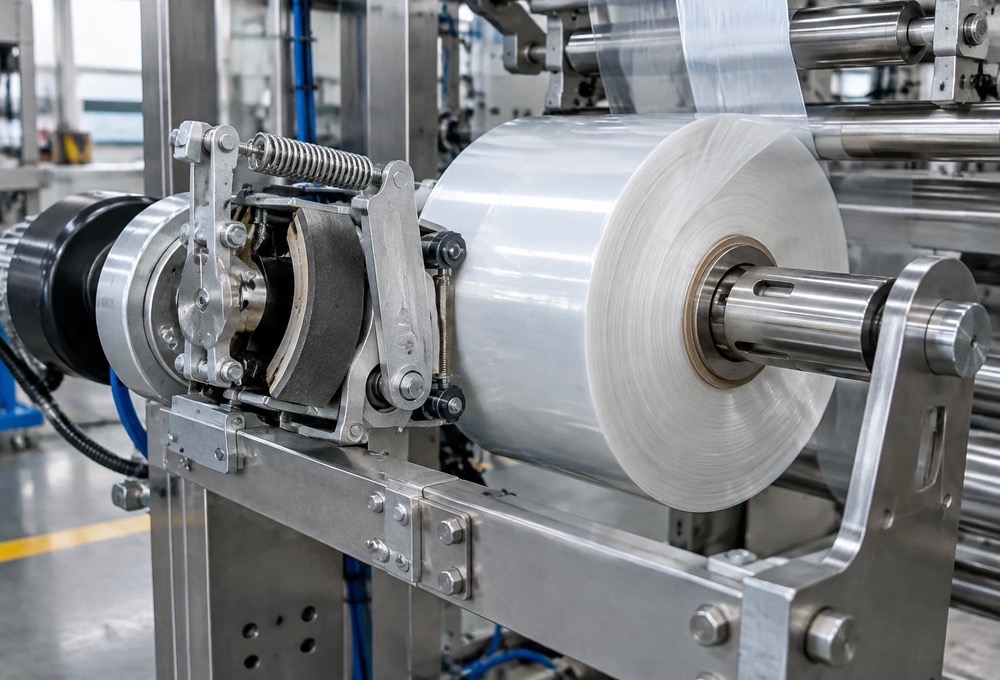
برای پاسخ به نیاز خطوط سریع و پیوسته امروزی، سیستم های پنوماتیک وارد میدان شده اند. در این سامانه، فشار باد فشرده به عنوان عامل انتقال نیرو برای اعمال اصطکاک کنترل شده عمل میکند. پیستون ها و بوسترهای هوایی جایگزین پیچ ها و فنرهای دستی شده اند.
-مکانیزم کارکرد ترمز پنوماتیک
یک کمپرسور باد، هوای فشرده خشک و تمیز را از طریق شیرهای تنظیم فشار به سمت کالیپرها یا پیستون های ترمز رول گیر هدایت میکند. هوای فشرده پشت پیستون قرار گرفته و لنت ها را با یک نیروی کاملا یکدست و متقارن به سطح دیسک چرخان میفشارد.
نکته شگفت انگیز این سیستم ها، توانایی آن ها در اتصال به حلقه کنترلی بازخورد است. در خطوط پیشرفته، یک بازوی متحرک رقاصک با حسگرهای اندازه گیری زاویه، میزان شلی یا سفتی لفاف را در صدم ثانیه پایش میکند. هر زمان فیلم کشیده شود، زاویه رقاصک تغییر کرده، فرمانی الکتریکی به شیر برقی بادی صادر میشود و فشار باد کاهش مییابد تا ترمز شل شود؛ بالعکس با شل شدن فیلم، فشار باد بالا رفته و رول سریع مهار میگردد.
-مزایای ترمزهای بادی پنوماتیک
تنظیم بدون پله و بسیار نرم:
اعمال نیرو کاملا تدریجی و بدون ضربه است که از پاره شدن لفاف های به شدت حساس چند لایه پلیمری جلوگیری میکند.
پاسخ زمانی فوق العاده سریع:
شیرهای کنترل فشار باد در کسری از ثانیه عکس العمل نشان میدهند که برای دستگاه های ساشه زن با سرعت شصت تا صد بسته در دقیقه حیاتی است.
حرارت کمتر و دوام بالاتر:
سیستم های بادی به گونه ای طراحی میشوند که خنک کاری لنت ها بهتر صورت پذیرد و در شیفت های کاری بیست و چهار ساعته هیچ گونه افتی در دقت ترمز دیده نشود.
همگام سازی با کاهش قطر رول:
در صورت نصب سامانه های پیشرفته، دستگاه بدون دخالت دست اپراتور، متناسب با وزن باقی مانده رول، فشار ترمز را به طور پیوسته کم میکند.
این ویژگی ها به خصوص در فرآورده های عطری و اسانس دار، برای نمونه در صنایع مرتبط با بسته بندی چای و دمنوش اهمیت پیدا میکند، زیرا نفوذ ناپذیری پاکت ساشه مستلزم قرارگیری دقیق لفاف های فویل دار بدون ذره ای زدگی و تاخوردگی بر روی فک های دوخت است.
مقایسه جامع و کاربردی سیستم های ترمز رول در دستگاه ساشه
برای این که بتوانید بر اساس بودجه، نوع محصول و سرعت مورد انتظار خود بهترین تصمیم را بگیرید، جدول زیر دید کاملی از تفاوت های اساسی این دو سامانه ارائه میدهد:
پارامتر فنی و عملیاتی | سیستم ترمز مکانیکی دستی | سیستم ترمز پنوماتیک بادی |
مکانیزم اعمال نیرو | اصطکاک فنر فشرده و پیچ دستی | پیستون و کالیپر با نیروی هوای فشرده |
نیاز به حضور و دخالت اپراتور | زیاد (باید به طور مستمر پیچ ها تنظیم شوند) | حداقل (خودکار یا با تنظیم رگلاتور ثابت) |
واکنش به کاهش قطر رول | ضعیف (نیاز به تنظیم دوباره در حین کار) | بسیار عالی (قابلیت همگام سازی پیوسته) |
خطای انحراف رول و عدم تقارن | به نسبت بالا در شیفت های کاری طولانی | بسیار پایین و نزدیک به صفر |
آسیب به لفاف های نازک و فویل | امکان چروکیدگی به دلیل ضربه وجود دارد | بدون ضربه و کاملا نرم |
هزینه اولیه تجهیزات | کم و اقتصادی | بالاتر به دلیل نیاز به قطعات بادی |
نیاز به زیرساخت هوای فشرده | ندارد | دارد (نیاز به هوای خشک و تمیز) |
طول عمر مفید قطعات مصرفی | متوسط (سایش سریع تر لنت ها) | بالا و دارای خنک کاری مناسب |
نقش لوله و یقه فرم دهنده در هماهنگی با سیستم کشش
شاید برایتان جالب باشد که ترمز به تنهایی کارایی ندارد اگر بخش های پایینی دستگاه به درستی با آن هماهنگ نباشند. نوار لفاف بعد از گذشتن از غلتک های راهنما و ترمز، وارد بخشی مخروطی شکل به نام یقه فرم دهنده میشود تا به یک لوله تبدیل گردد.
اگر کشش تنظیم شده توسط ترمز کم باشد، فیلم قبل از ورود به یقه آویزان میشود و هنگام تا خوردن، لبه ها روی هم سر میخورند. این یعنی دوخت پشت ساشه کج میشود. در نقطه مقابل، اگر ترمز زیادی قفل باشد، لبه های تیز یقه فرم دهنده روی فیلم خط میاندازند و حتی میتوانند پوشش های متالایز یا فویل را خراش دهند. این پدیده باعث از بین رفتن خاصیت هوابندی بسته بندی نهایی میشود. بنابراین تنظیم ترمز رول، ضامن سلامت عملکرد یقه سازنده پاکت است.
مراحل گام به گام تنظیم کشش رول برای اپراتورهای کارگاه
اگر در حال حاضر یک دستگاه ساشه دارید، فرقی نمیکند ترمز آن مکانیکی است یا بادی، برای دریافت تمیزترین خروجی این مراحل تجربی را قدم به قدم اجرا کنید:
گام اول: تراز کردن فیزیکی محور رول
قبل از دست زدن به هر پیچی، مطمئن شوید میله نگهدارنده رول کاملا افقی بوده و زاویه نود درجه دقیق با مسیر ورود فیلم دارد. اگر محور رول حتی دو میلی متر کج باشد، کشش در یک سمت فیلم بیشتر از سمت دیگر خواهد شد. در این شرایط هیچ ترمزی در دنیا نمیتواند مانع چروک شدن دوخت شود!
گام دوم: تنظیم نرمی اولیه ترمز با دست
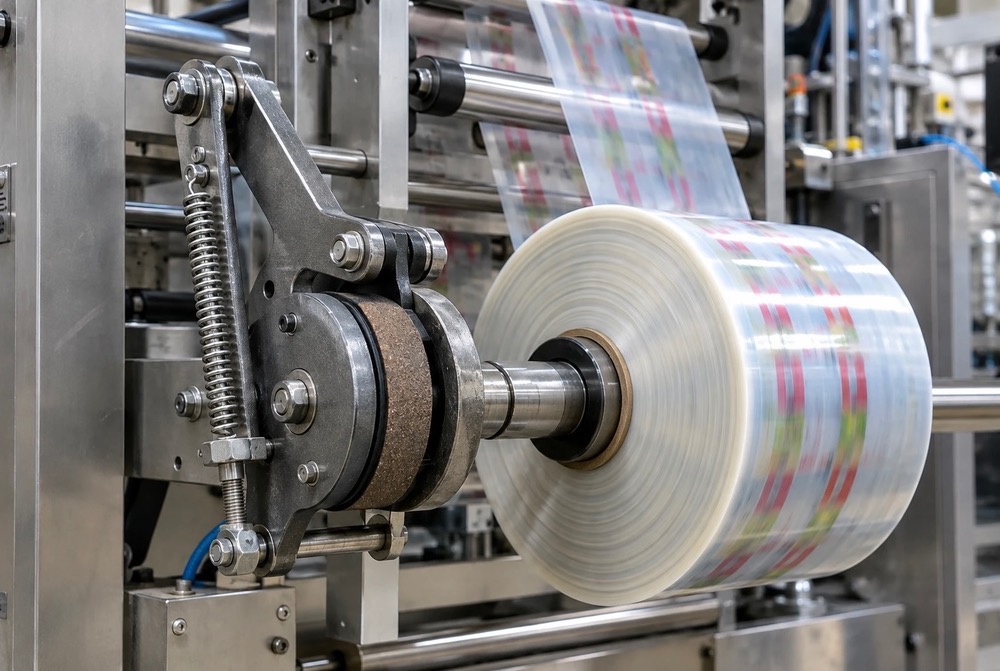
دستگاه را خاموش کنید. با دو دست، فیلم را از جلوی رول گرفته و به آرامی به جلو بکشید. فیلم باید با یک مقاومت ملایم اما کاملا یکنواخت باز شود. احساس ضربه زدن، گیر کردن یا هرز چرخیدن به این معناست که ترمز به بازبینی احتیاج دارد. در سیستم های مکانیکی پیچ فنر را تا رسیدن به این وضعیت دستکاری کنید و در سیستم های بادی، درجه رگلاتور هوا را پله به پله تنظیم نمایید.
گام سوم: کالیبره کردن فشار باد در سامانه های پنوماتیک
اگر از ترمز بادی استفاده میکنید، همیشه یک واحد مراقبت هوا شامل فیلتر رطوبت گیر و روغن زن در ورودی ترمز قرار دهید. وجود قطرات آب در لوله های بادی عملکرد پیستون ها را کند میکند و به نوسان فشار منجر میشود. فشار کاری معمولا روی دو تا چهار بار بسته به عرض و وزن رول تنظیم میشود.
گام چهارم: آزمون چشمی دوخت در سرعت واقعی
دستگاه را با سرعت نامی روشن کنید و ده عدد بسته اول را به عنوان نمونه بردارید. به درزهای دو طرف و پشت دقت کنید:
- اگر لبه های دوخت مواج هستند: ترمز خیلی سفت است و فیلم کش میآید.
- اگر در انتهای بسته تاخوردگی مورب دیده میشود: ترمز خیلی شل است و فیلم داخل یقه بازی میکند.
- اگر خطوط چاپ روی بسته ها جا به جا میشوند: ترمز ناپایدار است و پالس های توقف و حرکت رول یکدست نیست.
تنظیم ترمز را با چرخش های بسیار کوچک در حد یک چهارم دور پیچ یا تغییرات نیم باری در فشار رگلاتور ادامه دهید تا به ثبات کامل برسید.
تاثیر جنس لفاف بر راهبرد تنظیم ترمز
یک قانون ثابت برای همه لفاف ها وجود ندارد. مواد بسته بندی مختلف رفتارهای کشسانی به شدت متفاوتی از خود نشان میدهند:
-لفاف های چند لایه آلومینیومی و متالایز
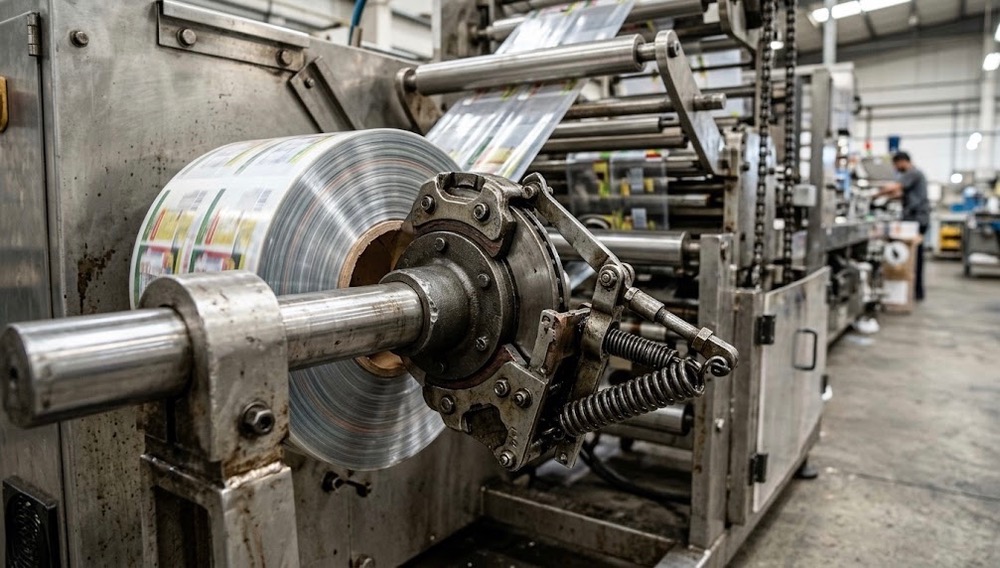
این دسته از فیلم ها که برای جلوگیری از نفوذ نور و اکسیژن در محصولاتی چون پودرهای خوراکی یا دارویی به کار میروند، بسیار شکننده تر هستند. این لفاف ها خاصیت کشسانی کمی دارند. اگر ترمز بیش از حد سفت باشد، به جای کش آمدن، دچار شکستگی میکروسکوپی در لایه میانی آلومینیوم میشوند. برای این لفاف ها سیستم های پنوماتیک با کشش بسیار ملایم و کنترل شده الزامی است.
-لفاف های پلی اتیلن و پلی پروپیلن ساده
این نوع فیلم ها انعطاف پذیرتر و کشسان هستند. اگر ترمز سفت باشد، بدون پاره شدن کش میآیند، اما بعد از دوخت و خروج از دستگاه، به دلیل خاصیت ارتجاعی جمع میشوند و بسته نهایی حالتی چروک و خمیده به خود میگیرد. برای این لفاف ها، ترمز باید به اندازه ای رها باشد که تنها از هرز چرخیدن رول پیشگیری کند.
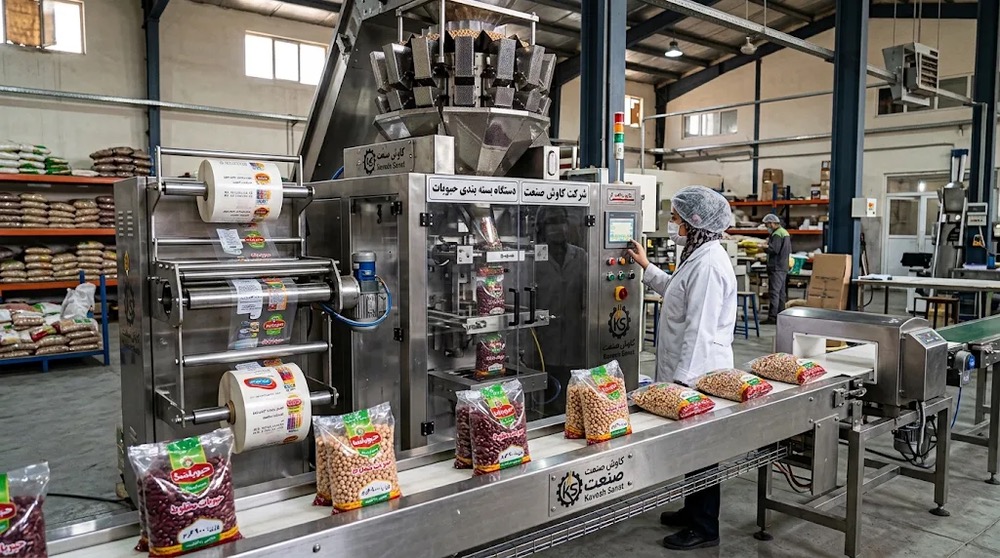
همین دقت بالا در مدیریت لفاف و کشش در سایر بخش های صنعتی مثل تجهیزات پر سرعت بسته بندی حبوبات و مواد گرانولی نیز پیاده سازی میشود، هر چند در آن ماشین ها به دلیل ابعاد بزرگ تر پاکت ها، نیروها و قطرهای درگیر بسیار سنگین تر هستند.
نتیجه گیری: بهینه سازی خط بسته بندی با یک ارتقای هوشمندانه
کنترل دقیق کشش لفاف در دستگاه های بسته بندی ساشه شاید در نگاه اول جزئیاتی پیش پا افتاده به نظر برسد، اما در واقع قلب تپنده کیفیت ظاهری و آب بندی بسته بندی های شما به شمار میرود. اگر از متوقف شدن های پیاپی خط تولید به دلیل پارگی فیلم خسته شده اید یا ضایعات ناشی از دوخت های چروکیده بخش زیادی از سود ماهانه شما را میبلعد، وقت آن رسیده است که نگاهی دوباره به مکانیزم ترمز رول گیر دستگاه خود بیندازید.
سیستم های مکانیکی برای شروع کار و بودجه های بسیار محدود گزینه ای قابل قبول هستند، اما ارتقا به سیستم های پنوماتیک بادی میتواند راندمان کاری، دقت فرآیند و آرامش خاطر اپراتورهای شما را چندین برابر کند.
اگر به دنبال خرید دستگاه های ساشه زن مدرن با سامانه های کنترل کشش پیشرفته هستید، یا میخواهید خط تولید فعلی خود را با استانداردهای روز صنعتی بازسازی و تجهیز کنید، همین امروز با کارشناسان و مهندسان با تجربه کاوش صنعت تماس بگیرید تا بهترین گزینه فنی را متناسب با نیاز خط تولیدتان انتخاب نمایید.