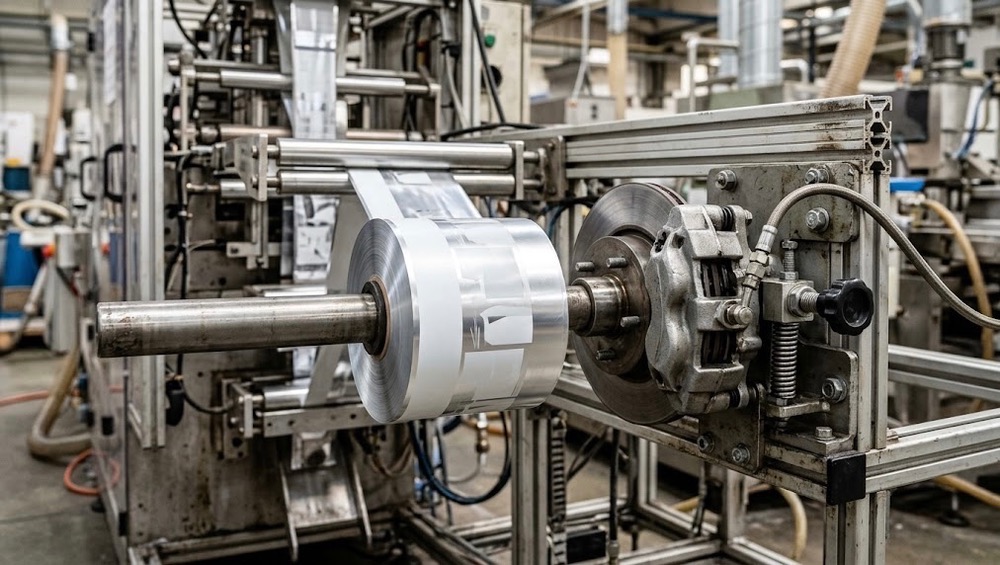
در خطوط بسته بندی تک نفره، سرعت، هماهنگی و ریتم بی نقص حرف اول را میزند. هنگامی که یک دستگاه ساشه پودری و یا دستگاه ساشه گرانولی در هر دقیقه دهها یا صدها بسته سس، آبلیمو، شکر، نسکافه یا پودرهای دارویی تولید میکند، تمام اجزای متحرک باید در کسری از ثانیه با یکدیگر هماهنگ باشند. این هماهنگی میلی متری حاصل عملکرد بیعیب و نقص سیستم انتقال قدرت، یعنی تسمه ها، پولیها، چرخ دنده ها و زنجیرها است.
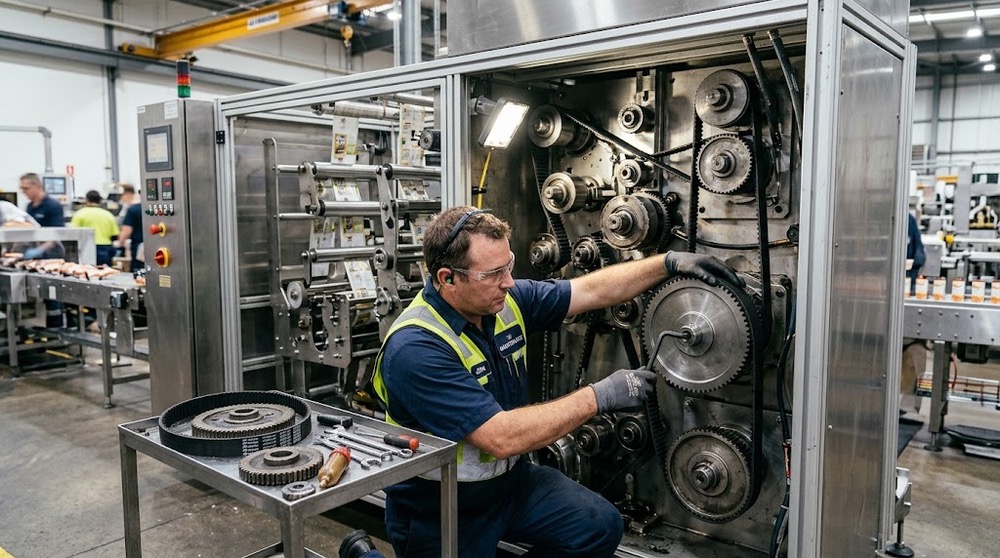
تسمه ها و چرخ دندهها در واقع طناب های نامرئی و دندانه های حیاتی هستند که گشتاور الکتروموتور و گیربکس را به فک های دوخت، غلتک های کشش لفاف و ماردون های تزریق منتقل میکنند. فرسودگی یک تسمه تایمینگ، سائیده شدن دندانه های یک چرخ دنده برنجی یا شل بودن سیستم کشش میتواند باعث ناهمزمانی دوخت، پارگی لفاف، خطای ابعادی بسته ها و در نهایت توقف خط تولید شود. در این مقاله تخصصی، مراحل گام به گام بازرسی، دمونتاژ، تعویض، تراز و کالیبراسیون تسمه و چرخدنده را در دستگاههای ساشه بررسی میکنیم.
مراحل تعویض قطعات انتقال قدرت به زبان ساده:
- ایمن کردن دستگاه: برق و هوای سیستم را کاملا قطع کنید.
- باز کردن قطعات: قطعات قدیمی را با ابزار مناسب و استاندارد باز کنید.
- تمیزکاری و بررسی: محل نصب قطعات روی شفت را تمیز کنید و از سالم بودن آن مطمئن شوید.
- نصب و تنظیم قطعات جدید: قطعات را نصب کنید، هم راستایی آن ها را دقیق تنظیم کنید و میزان کشش را در حد مناسب قرار دهید.
نشانههای هشداردهنده برای فرا رسیدن زمان تعویض
پیش از آنکه تسمه پاره شود یا دندانه های چرخ دنده کاملاً صاف شوند و خط تولید با فاجعه روبرو گردد، قطعات مکانیکی زبان باز کرده و پیامهای هشداری ارسال میکنند:
ایجاد صداهای ناهنجار، زوزه کشیدن یا تق تق دورهای
یکی از بارزترین نشانهها، صدای جیغ ممتد تسمه ها در زمان استارت دستگاه یا صدای تق تق مقطع از جعبه دنده ها در حین کار است. این صداها نشان دهنده لغزش تسمه روی پولی، فرسایش پوشش پارچه ای دندانه ها یا لقی بیش از حد بین دندانههای دو چرخ دنده درگیر است.
تغییر ابعاد ساشه و پرش نقطههای دوخت
اگر مشاهده کردید که طول بستههای ساشه به صورت تصادفی بلند و کوتاه میشود یا خط دوخت روی متنهای چاپی میافتد (با وجود سلامت چشم الکترونیک)، مظنون اصلی، شل بودن تسمه تایمینگ کشش لفاف یا رد کردن دندانه تسمه روی پولی به دلیل فرسودگی است.
تجمع برادههای سیاه لاستیکی یا برادههای فلزی در محفظه انتقال قدرت
مشاهده پودر سیاه رنگ لاستیک در زیر پولیها نشاندهنده عدم همراستایی پولیها، سایش لبه های تسمه به دیواره راهنما یا نامناسب بودن زاویه قرارگیری است. همچنین وجود برادههای برنجی یا فولادی نشانه سایش شدید دندانه های چرخ دندهها به دلیل فقدان روانکاری است.
داغ شدن غیرعادی پولیها و یاتاقانها
سفت بودن بیش از حد تسمه باعث اعمال بار شعاعی وحشتناک به شفت موتور و بلبرینگها میشود. این فشار مداوم حرارت غیرعادی تولید کرده و عمر یاتاقان ها را به یک دهم کاهش می دهد.
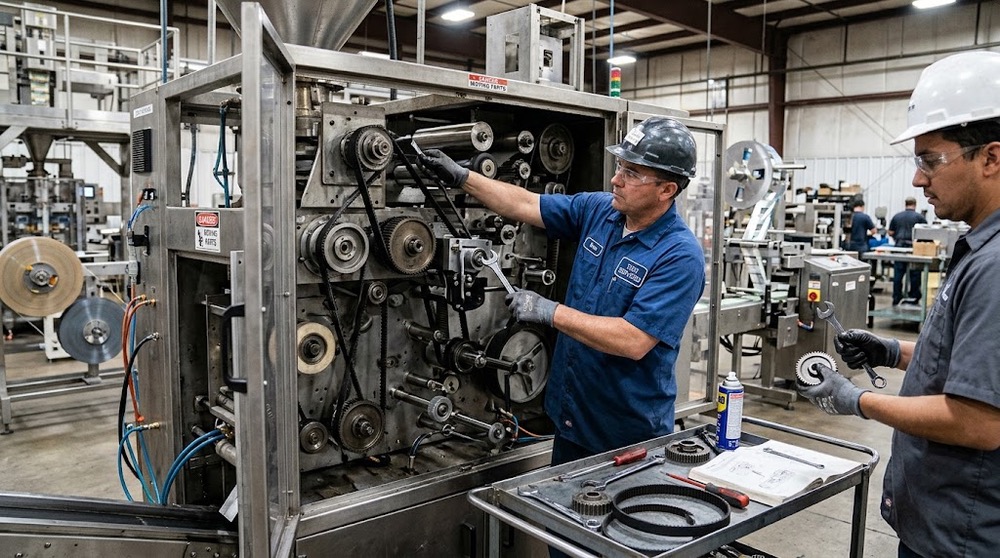
ابزارهای مورد نیاز برای عملیات تخصصی تعویض
یک تکنسین حرفه ای هرگز با چکش و قلم به جان قطعات حساس دستگاه ساشه نمیافتد! برای انجام یک تعویض اصولی به این تجهیزات نیاز دارید:
ابزار پولیکش دو شاخه یا سه شاخه:
برای بیرون کشیدن پولی ها و چرخ دندهها از روی شفت بدون وارد کردن ضربه به بلبرینگها و شفت موتور.
گیج اندازهگیری کشش تسمه (تنشسنج مکانیکی یا صوتی):
برای سنجش دقیق میزان فرورفتگی تسمه تحت نیروی معین.
خطکش صنعتی، ریسمان تراز یا ترازسنج لیزری پولی:
جهت بررسی انطباق موازی و زاویه ای پولی ها.
آچارهای آلن و بکسهای کارگاهی با کیفیت:
برای باز و بست کردن پیچ های آلن مغزی و نگهدارنده های بوش مخروطی.
کولیس و میکرومتر دیجیتال:
جهت اندازه گیری دقیق گام دندانه ها و قطر شفت ها.
راهنمای گام به گام تعویض تسمههای تایمینگ و شیاردار
تسمهها به دلیل ماهیت انعطافپذیر خود، بعد از تعداد ساعت کارکرد مشخص دچار خستگی الاستیک میشوند. برای تعویض آنها مراحل زیر را به ترتیب دنبال کنید:
گام اول: ایمنسازی کامل دستگاه
پیش از هر اقدامی، کلید اصلی برق دستگاه را قطع کرده و تابلوی برق را قفل کنید. اگر دستگاه دارای قطعات پنوماتیک است، شیر ورود باد را ببندید و باد محبوس در سیستم را تخلیه نمایید تا از حرکت ناگهانی فک ها در حین کار دست جلوگیری شود.
گام دوم: شل کردن پایههای موتور و مکانیزم رگلاژ
پیچ های نگهدارنده پایه الکتروموتور یا بازوی هرزگرد کشش دهنده را شل کنید. موتور را به آرامی به سمت پولی مقابل حرکت دهید تا فاصله مرکز تا مرکز شفتها کاهش یابد. هرگز تسمه را با استفاده از پیچ گوشتی یا دیلم از روی لبه پولی با زور رد نکنید! این کار نخ های کششی پلیاستر یا کولار درون تسمه را پاره کرده و تسمه جدید را پیش از شروع کار نابود میکند.
گام سوم: بازرسی و نظافت پولی ها
پیش از انداختن تسمه نو، دندانههای پولی را بررسی کنید. ذرات پودر شکر، نمک یا مواد شیمیایی که در خطوط دستگاه بسته بندی ادویه به وفور دیده میشوند، ممکن است در کف شیارها فشرده شده باشند. شیارها را کاملاً تمیز کنید تا دندانههای تسمه به درستی در نشیمنگاه خود قفل شوند.
گام چهارم: قرار دادن تسمه جدید و تنظیم کشش استاندارد
تسمه جدید با کد فنی یکسان را به آرامی روی پولی ها قرار دهید. پایه موتور را به عقب بکشید تا کشش مناسب ایجاد شود. میزان سفتی تسمه باید به گونهای باشد که وقتی با انگشت شست به وسط فاصله دو پولی فشار ملایم وارد میکنید، تسمه به اندازه یک درصد طول دهانه انعطاف پیدا کند. شل بودن باعث جهش دندانه و سفت بودن باعث خرد شدن بلبرینگ شفت میگردد.
گام پنجم: بررسی همراستایی پولی ها
یک خطکش صنعتی را روی پیشانی هر دو پولی قرار دهید. خطکش باید در چهار نقطه تماس (دو نقطه روی هر پولی) کاملاً مماس باشد. اگر پولی ها هم محور نباشند، تسمه در حین چرخش به سمت لبه حرکت کرده و با دیواره پولی دچار سایش شدید میشود.
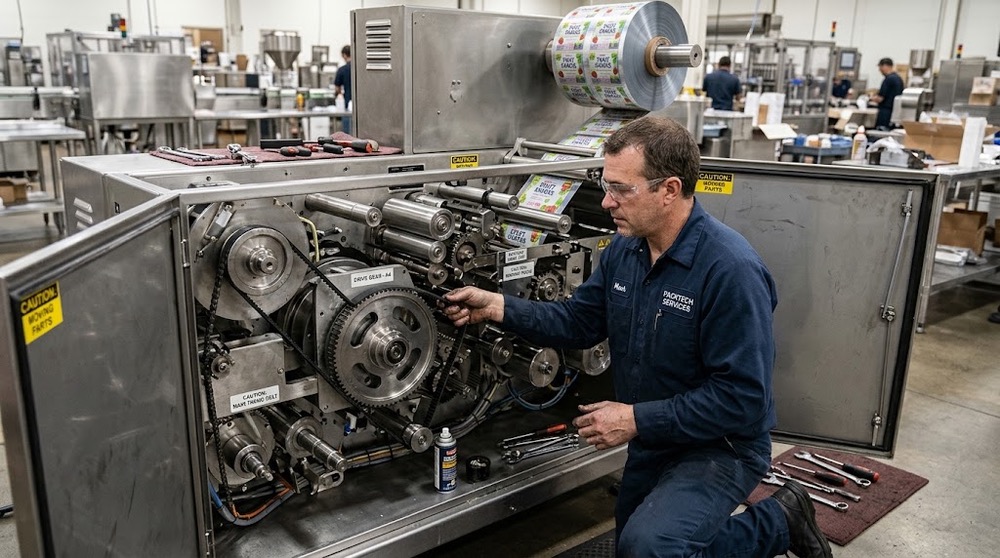
مراحل تخصصی تعویض چرخ دندهها و تنظیم فاصله لقی
چرخ دنده ها در سیستم دوخت و برش دستگاه ساشه وظیفه انتقال نیرو با گشتاورهای سنگین را بر عهده دارند. برای تعویض آنها دقت مکانیکی دوچندانی لازم است:
آزادسازی خارهای تثبیت کننده و پیچهای مغزی
پیچهای آلن مغزی روی نافی چرخدنده را باز کنید. اگر چرخدنده با خار تخت روی شفت قفل شده است، از ابزار پولیکش استفاده کنید تا چرخدنده به صورت کاملاً مستقیم و موازی از روی شفت بیرون کشیده شود. ضربه زدن به لبههای دندانه باعث پریدگی دندهها یا تاب برداشتن شفت خواهد شد.
بازرسی نشیمنگاه شفت و خار
محل قرارگیری خار روی شفت را بررسی کنید. اگر جای خار گشاد شده باشد، چرخدنده جدید نیز پس از مدت کوتاهی دچار لقی دورانی شده و دستگاه از تایم خارج میشود. در صورت وجود پلیسه روی شفت، آن را با سنباده بسیار نرم برطرف کنید.
نصب چرخ دنده جدید و تنظیم فاصله خلاصی دندانه ها
چرخدنده جدید را جا بزنید. نکته فوقالعاده حیاتی در نصب چرخدندهها، تنظیم فاصله لقی بین دندانهها است. دندانههای دو چرخدنده نباید به صورت کامل و با فشار در کف یکدیگر بنشینند. باید یک فاصله میکرومتری (به اندازه ضخامت یک برگ کاغذ استاندارد هشتاد گرمی) بین دندانهها وجود داشته باشد. یک نوار باریک از کاغذ را بین دندانهها قرار داده، چرخدندهها را به هم نزدیک کنید و سپس پایهها را محکم نمایید. با چرخاندن دستی، کاغذ باید به شکل چیندار و بدون پاره شدن از میان دندهها عبور کند.
جدول عیبیابی مشکلات سیستم انتقال قدرت در دستگاه ساشه
این جدول راهنمای سریع مهندسی برای تکنسین های فنی و اپراتورهای کارخانه است:
نشانه ظاهری عیب | علت فنی و مکانیکی | اقدام اصلاحی و راهکار رفع عیب |
سائیدگی یکطرفه لبه تسمه | عدم همراستایی موازی یا زاویهای پولیها | همراستاسازی پولیها با خطکش صنعتی یا ابزار لیزری |
پریدگی دندانههای تسمه تایمینگ | سفت بودن بیش از حد یا گشتاور ناگهانی استارت | تنظیم کشش بر اساس استاندارد و فعالسازی شیب شتاب نرم |
تیز شدن دندانههای چرخدنده | فقدان روانکاری و ورود گرد و غبار مواد | شستشوی چرخدندهها و استفاده از گریس پایدار بدون چکه |
صدای زوزه مداوم با تن فرکانسی بالا | کشش بیش از حد تسمه یا خرابی بلبرینگ هرزگرد | شل کردن کشش تسمه و بازبینی سلامت بلبرینگهای شفت |
لقی دورانی و ضربه در لحظه دوخت | گشاد شدن جای خار شفت یا شکستگی خار تخت | تعویض خار تخت، ترمیم نشیمنگاه شفت یا تعویض کلی قطعه |
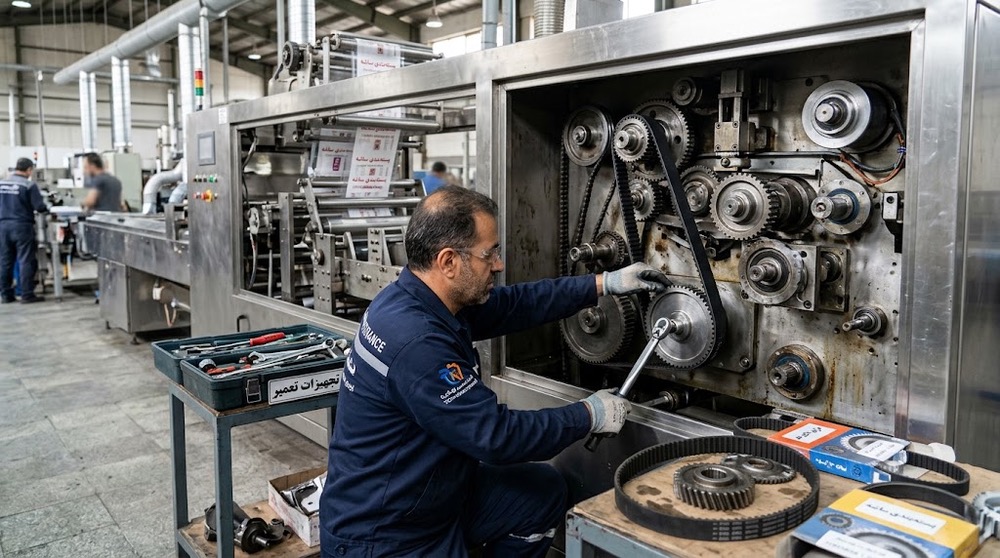
نکات کلیدی در روغنکاری و نگهداری پیشگیرانه
برای اینکه پس از تعویض قطعات، ماه ها و سال ها بدون دغدغه به تولید ادامه دهید، رعایت این نکات مهندسی ضروری است:
ممنوعیت مطلق روانکاری روی تسمههای لاستیکی:
تسمههای لاستیکی و پولیها باید همیشه خشک و عاری از هرگونه روغن یا گریس باشند. روغن باعث حل شدن پلیمرهای لاستیک و از بین رفتن چسبندگی و استحکام تسمه میشود.
استفاده از گریس های پایه خوراکی برای چرخ دندهها:
در دستگاههای بستهبندی صنایع غذایی مانند دستگاه بسته بندی چای و دمنوش یا ساشههای مایع، چرخدندههای روباز باید با روانکارهای مجاز و دارای تاییدیه بهداشتی پوشش داده شوند تا در صورت هرگونه نشتی احتمالی، محصول غذایی آلوده نگردد.
بازرسی دورهای پیچهای مغزی و خارها:
پس از پنجاه ساعت کارکرد اولیه پس از تعویض، تمامی پیچهای تثبیتکننده و مهرههای رگلاژ را مجدداً آچارکشی کنید. ارتعاشات طبیعی خطوط بستهبندی ممکن است در ساعتهای ابتدایی باعث شل شدن جزئی اتصالات تازه نصب شده شود.
اهمیت دسترسی و کیفیت قطعات در ماشینآلات صنعتی
یکی از بزرگترین چالشهای مدیران تولید، تعویض قطعات در دستگاههایی است که طراحی نامناسبی دارند. در برخی دستگاههای متفرقه، برای تعویض یک تسمه ساده باید نیمی از اسکلت و فکهای دوخت دستگاه پیاده شود! این یعنی ساعتها توقف خط و هزینههای گزاف ناشی از خواب تولید.
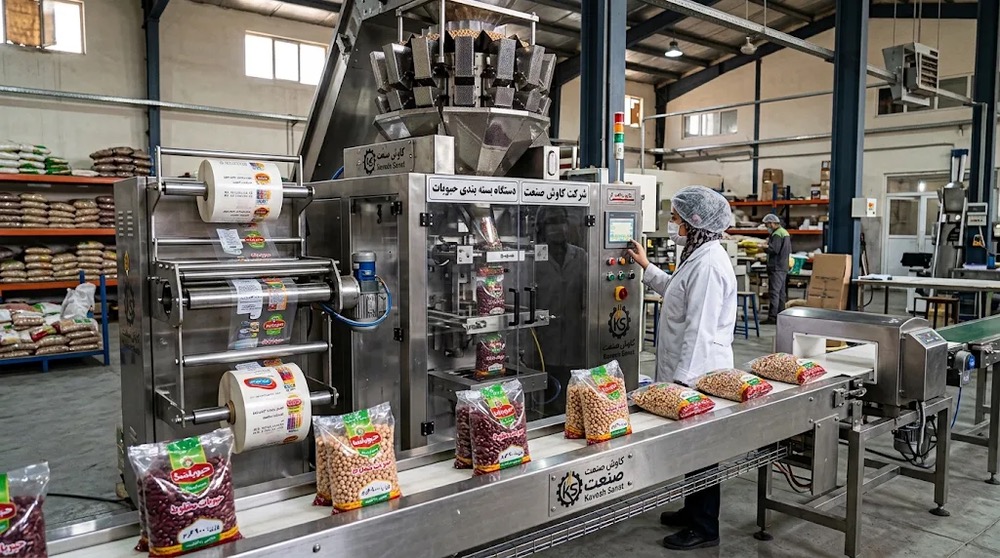
در نقطه مقابل، در طراحی ماشینآلات پیشرفته کاوش صنعت، اصول طراحی مهندسی با در نظر گرفتن سهولت تعمیرات پیادهسازی شده است. محفظههای انتقال قدرت دارای درپوشهای آسانبازشو، مکانیزمهای رگلاژ سریع با نشانگرهای مدرج و قطعات کاملاً استاندارد و در دسترس هستند. علاوه بر این، استفاده از پولیهای با کیفیت ماشینکاری بالا و تسمههای تقویتشده با الیاف نسوز، فواصل زمانی نیاز به تعویض قطعات را به حداکثر رسانده و از استهلاک زودرس خط جلوگیری میکند؛ موضوعی که در خطوط سنگین مانند خط بسته بندی حبوبات نیز برگ برنده کارخانه داران است.
نتیجه گیری
تعویض تسمه و چرخ دنده در دستگاه ساشه، یک تعویض ساده قطعه نیست؛ بلکه یک تنظیم دوباره برای ضربان قلب خط تولید شماست. با رعایت استانداردهای دمونتاژ، تمیزکاری نشیمنگاه ها، تنظیم دقیق کشش و هم راستاسازی مهندسی پولیها و چرخدندهها، نهتنها از توقفهای ناگهانی و ضایعات بستهبندی جلوگیری میکنید، بلکه راندمان مکانیکی و دقت وزنی دستگاه را در بالاترین سطح ممکن حفظ خواهید کرد.
چنانچه برای تامین تسمهها و چرخ دندههای فابریک و استاندارد دستگاههای بسته بندی خود به دنبال مرجعی معتبر هستید یا برای سرویس دورهای و تنظیمات تخصصی سیستم انتقال قدرت ماشینآلات خود نیاز به تکنسینهای مجرب دارید، تیم پشتیبانی فنی و خدمات پس از فروش کاوش صنعت همواره آماده همراهی و ارائه خدمات مهندسی به خطوط تولید شماست.