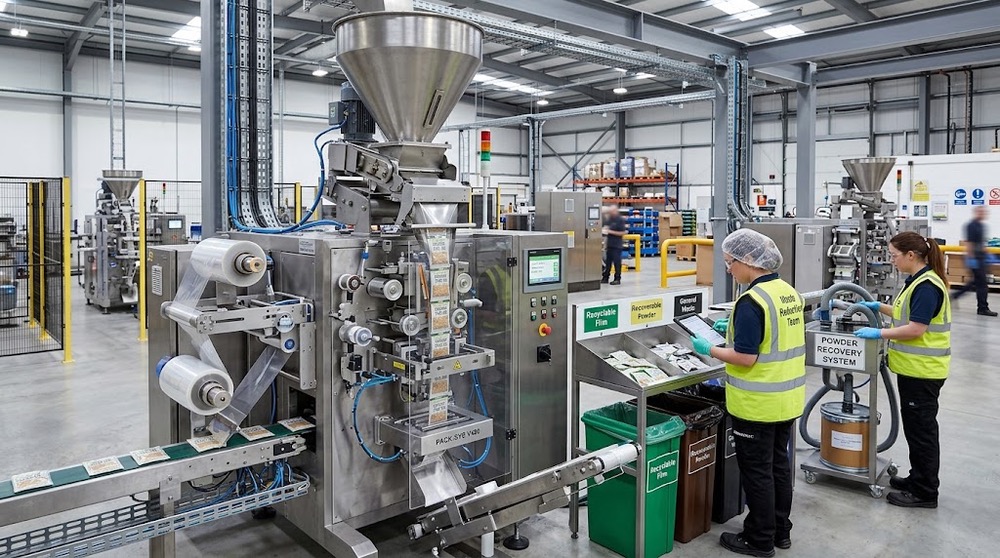
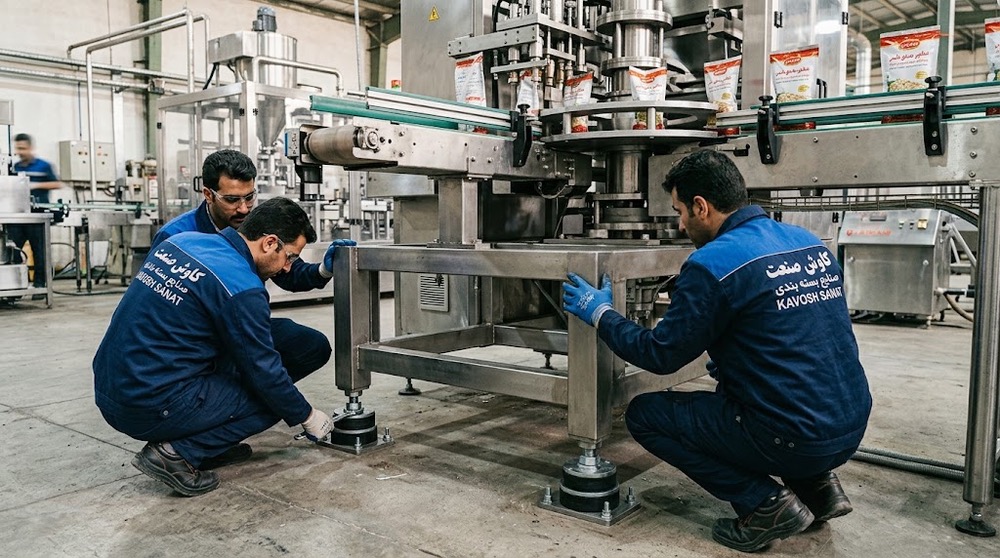
در هر کارخانه و کارگاه صنعتی، پایداری مکانیکی ماشین آلات پایه و اساس دقت، کیفیت خروجی و طول عمر تجهیزات است. هنگامی که یک ماشین بسته بندی با سرعت صدها حرکت در دقیقه کار میکند، نیروهای دینامیکی قدرتمندی تولید میشوند که اگر به درستی مهار نشوند، به شکل لرزش و ارتعاش در کل سازه پخش خواهند شد. لرزش مداوم نه تنها سر و صدای آزاردهنده ای در محیط سالن تولید ایجاد میکند، بلکه بزرگ ترین دشمن سنسورهای وزن سنجی، دوخت های حرارتی، مدارهای الکترونیکی و اتصالات مکانیکی به شمار میرود.
در این مقاله راهنمای جامع، به بررسی تخصصی و مهندسی روش های مهار ارتعاش، تراز کردن و بالانس دقیق پایه ها در انواع ماشین های بسته بندی میپردازیم تا به بالاترین سطح بهره وری و دقت در خط تولید خود دست پیدا کنید.
ریشه های اصلی ایجاد ارتعاش در ماشین آلات بسته بندی
برای درمان یک بیماری فنی، ابتدا باید ریشه های آن را شناسایی کنیم. ارتعاشات مخرب در ماشین آلات به طور کلی از چهار منشا اصلی سرچشمه میگیرند:
۱. نیروهای رفت و برگشتی مکانیکی
بسیاری از قطعات اصلی مانند فک های دوخت، جک های بادی، بازوهای هدایت کننده و تیغه های برش دارای حرکت های رفت و برگشتی سریع هستند. تغییر جهت مداوم این قطعات جرم دار در کسری از ثانیه، ضربه های تکانه ای شدیدی به بدنه ماشین وارد میکند که در صورت عدم جذب، کل شاسی را به لرزه درمی آورد.
۲. نامتعادلی و نابالانسی در شفت ها و موتورها
چرخش سریع الکتروموتورها، پمپ ها، شفت های همزن در مخازن پودری یا چرخش رول های سنگین لفاف، اگر حتی کسری از گرم نابالانسی جرمی داشته باشند، نیروی گریز از مرکز فزاینده ای ایجاد میکنند که مستقیماً به سازه منتقل میشود. در تجهیزات حساسی مثل دستگاه بسته بندی پودری، حرکت دورانی مارپیچ انتقال دهنده مواد اگر با بدنه مخزن هم محور نباشد، شدیدترین تکانه های جانبی را پدید میآورد.
۳. عدم هم سطحی و تراز نبودن فونداسیون کف سالن
کف کارگاه ها و سالن های تولید به ندرت دارای تراز مهندسی صفر هستند. وجود شیب های نامحسوس، برآمدگی ها یا ترک ها باعث میشود وزن چند صد کیلویی دستگاه به طور نامتقارن تنها روی دو یا سه پایه بیفتد و پایه دیگر عملاً در هوا معلق یا با تماس ناقص باشد. همین مسئله ساده، سازه را مستعد تشدید نوسانات میکند.
۴. پدیده تشدید یا رزونانس
هر سازه فلزی دارای یک فرکانس طبیعی است. اگر سرعت کارکرد دستگاه و چرخه حرکتی قطعات به گونه ای تنظیم شود که بسامد ضربات آن ها با فرکانس طبیعی شاسی برابر گردد، پدیده تشدید رخ میدهد. در این حالت حتی ضربات بسیار کوچک میتوانند ارتعاشاتی با دامنه های غول آسا و خطرناک تولید کنند که توانایی ترک انداختن روی ورق های استیل و جوش ها را دارند.
پیامدهای مخرب بی توجهی به لرزش دستگاه
شاید برخی مدیران گمان کنند کمی لرزش در محیط صنعتی طبیعی است، اما این سهل انگاری خسارت های سنگین مالی به همراه دارد:
خطای شدید در سیستم های توزیع وزن:
حسگرهای وزن یا لودسل ها فوق العاده به تکانه های ریز حساس هستند. ارتعاش باعث خطای میلی گرمی در هر بسته میشود که در تیراژهای میلیونی، ضرر هنگفتی از بابت هدررفت مواد به تولیدکننده میزند. این موضوع در تجهیزاتی مانند خطوط بسته بندی حبوبات و خشکبار که با ترازوهای چندتوزین کار میکنند حیاتی است.
شل شدن اتصالات پیچی و الکتریکی:
مهره ها و ترمینال های برقی داخل تابلو فرمان به مرور زمان بر اثر لرزش مداوم شل شده و باعث ایجاد جرقه، اتصالی و سوختن بردهای گران قیمت میشوند.
کاهش کیفیت دوخت:
تکان خوردن فک های حرارتی در لحظه بسته شدن باعث توزیع نامتوازن فشار و در نتیجه چروکیدگی یا نشتی در درزهای پاکت میشود.
کاهش چشمگیر طول عمر یاتاقان ها و بلبرینگ ها:
ارتعاش اضافی بار دینامیکی یاتاقان ها را تا چندین برابر حد مجاز بالا میبرد و باعث خرد شدن زودرس ساچمه ها میگردد.
روش های گام به گام و استاندارد بالانس و تراز پایه ها
برای به دست آوردن حداکثر پایداری و حذف تکانه ها، اجرای اصولی مراحل زیر توسط تیم نصب و اپراتور الزامی است:
گام اول: آماده سازی زیرساخت و فونداسیون
پیش از استقرار دستگاه، سطح زمین باید کاملاً پاکسازی شده و از نبود هرگونه چربی، گردوغبار و لقی اطمینان حاصل شود. اگر کف سالن از بتن نامرغوب است، استفاده از ملات های خودتراز شونده پلیمری در محل قرارگیری پایه ها بهترین راهکار است.
گام دوم: استفاده از ابزار تراز دقیق مهندسی
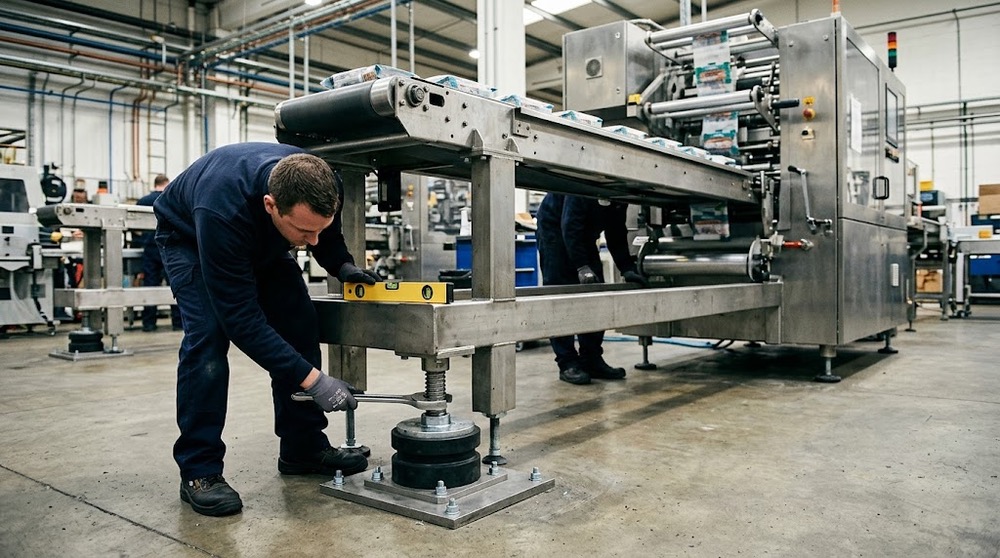
استفاده از ترازهای بنایی معمولی برای تجهیزات صنعتی خطای فاحش دارد. باید از ترازهای دقیق صنعتی یا ترازهای لیزری کالیبره شده استفاده کرد. تراز باید در دو جهت طولی و عرضی روی بخش های بدون حرکت شاسی اصلی قرار داده شود.
گام سوم: تنظیم ارتفاع پایه های پیچی
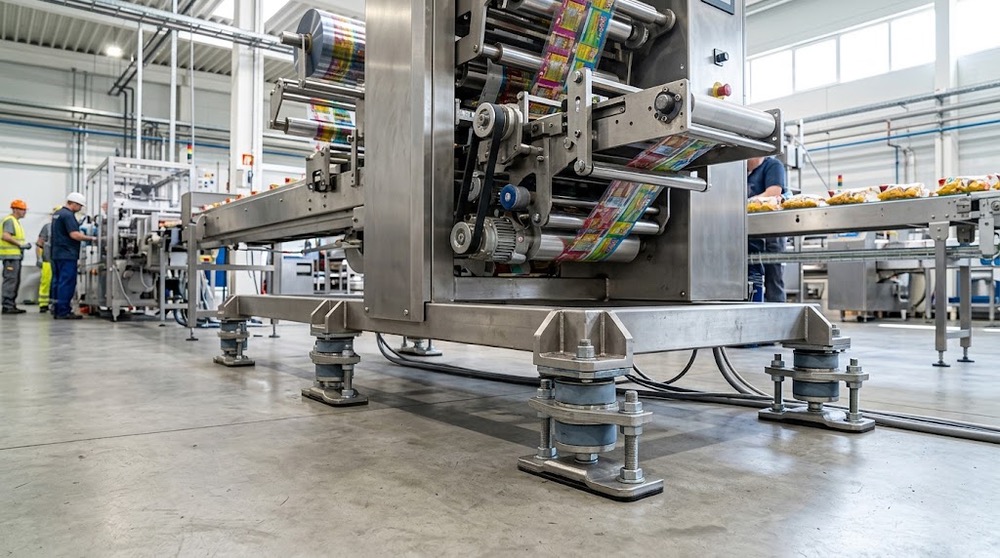
دستگاه ها معمولاً دارای پایه های پیچی فولادی با رزوه های قدرتمند هستند. این پایه ها باید به ترتیب ضربدری تنظیم شوند. ابتدا یک گوشه را به عنوان مبنا قرار داده و سپس گوشه متضاد قطری را تنظیم کنید. پس از رسیدن به تراز کامل، باید مهره های قفل کننده روی رزوه پایه ها با آچار مناسب محکم شوند تا در اثر کارکرد دستگاه، ارتفاع پایه تغییر نکند.
گام چهارم: توزیع یکنواخت وزن
یک آزمایش ساده برای اطمینان از توزیع وزن این است که سعی کنید یک ورقه فلزی بسیار نازک را زیر هر پایه بلغزانید. اگر ورق زیر پایه ای به راحتی عبور کند، یعنی آن پایه بار کمتری را تحمل میکند و باید کمی باز شود تا فشار به طور یکسان تقسیم گردد.
انواع سیستم های لرزه گیر و پایه های ضد ارتعاش
انتخاب نوع مناسب پایه تاثیر مستقیمی بر جذب دامنه ارتعاش دارد. در ادامه جدول مقایسه ای انواع سیستم های پایدارکننده آورده شده است:
نوع لرزه گیر | ساختار فنی | مزایا و قابلیت ها | معایب و محدودیت ها | مناسب برای دستگاه |
پایه های لاستیکی ساده | دیسک فلزی با روکش لاستیک فشرده | ارزان، نصب آسان، چسبندگی خوب به زمین | افت خاصیت الاستیک در طول زمان، جذب ضعیف تکانه های سنگین | دستگاه های سبک و نیمه خودکار |
ضربه گیرهای فنری ترکیبی | فنر مارپیچ فولادی به همراه هسته الاستومر | جذب عالی ارتعاشات با فرکانس پایین، تحمل وزن های فوق سنگین | قیمت بالاتر، نیاز به تنظیم دوره ای تعادل فنرها | دستگاه های پرسرعت با ضربات رفت و برگشتی مداوم |
بالشتک های پنوماتیک بادی | کیسه هوای تحت فشار با شیر تنظیم | بالاترین ضریب جداسازی لرزش، قابلیت تنظیم با تغییر وزن مواد | نیازمند منبع هوای فشرده، آسیب پذیری در محیط های آلوده | ماشین های دارای ترازوهای فوق حساس آزمایشگاهی |
بولت های مهارکننده در فونداسیون | پیچ های متصل شونده درون بتن مسلح | حذف کامل جابجایی های افقی و فرار دستگاه | انتقال بخشی از لرزش به سازه ساختمان، عدم امکان جابجایی آسان | خطوط سنگین گرانولی و خردکن ها |
راهکارهای مهندسی برای کاهش نوسانات در حین طراحی و بهره برداری
علاوه بر بالانس پایه ها، میتوان از راهکارهای تکمیلی زیر برای آرام سازی هرچه بیشتر دستگاه بهره برد:
۱. توزیع جرم و پایین آوردن مرکز ثقل
هر چقدر مرکز ثقل یک ماشین بسته بندی به زمین نزدیک تر باشد، پایداری آن در برابر تکانه های افقی بیشتر خواهد بود. در طراحی های مهندسی شرکت کاوش صنعت، قطعات سنگین مانند ترانس ها، موتورهای اصلی و فریم های تحت فشار در پایین ترین قسمت شاسی تعبیه میشوند تا ایستایی سازه تضمین گردد.
۲. جداسازی سازه ترازو از شاسی اصلی
در دستگاه هایی که با پودرها یا مواد حساس سر و کار دارند، مثل انواع دستگاه ساشه پودری، سیستم های توزین و پرکننده نباید اتصال صلب با بدنه متحرک داشته باشند. استفاده از رابط های انعطاف پذیر میان مخزن و لوله های ریزش مواد، مانع انتقال ارتعاش موتور همزن به لودسل میشود.
۳. تنظیم بهینه شتاب حرکت قطعات در سیستم کنترل
تغییر سرعت های ناگهانی در سرووموتورها و جک های بادی عامل اصلی تولید شوک است. با تنظیم منحنی های شتاب نرم در سیستم کنترل الکترونیکی، میتوان سرعت شروع و پایان حرکت فک های دوخت را بدون کاستن از سرعت کل چرخه تولید به گونه ای آرام کرد که ضربه مکانیکی به صفر برسد. این ظرافت ها در محصولاتی با بسته بندی های ظریف مثل دستگاه بسته بندی چای و دمنوش تفاوت بین یک بسته بندی تر و تمیز با یک بسته بندی آسیب دیده را رقم میزند.
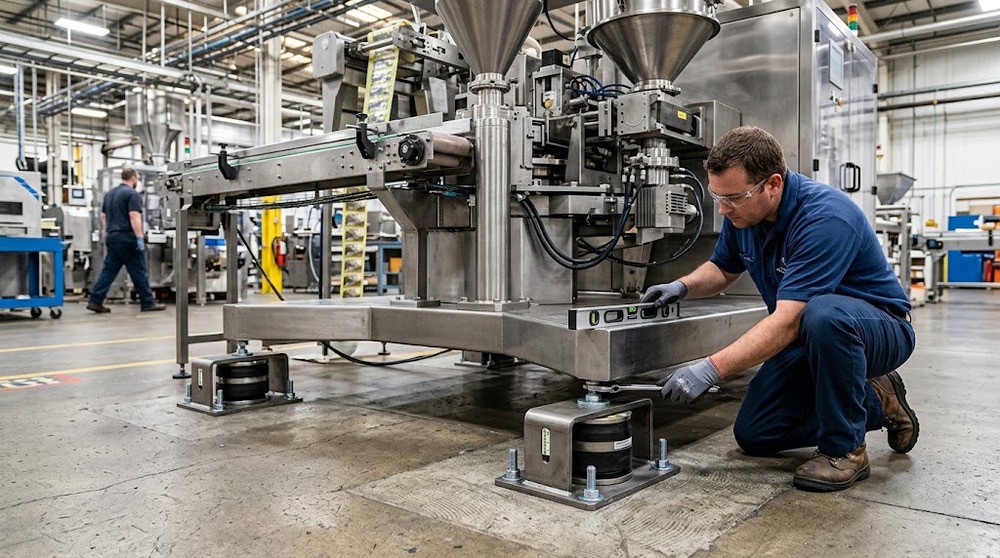
چک لیست دوره ای بازرسی پایداری و ارتعاش
برای حفظ عملکرد پایدار در طول سالیان متمادی، این برنامه بازرسی را در کارخانه خود پیاده سازی کنید:
بازرسی هفتگی پایه ها:
بررسی وضعیت مهره های قفل کننده و اطمینان از عدم ترک خوردگی یا لهیدگی لاستیک پایه ها.
بررسی ماهانه تراز سازه:
قرار دادن تراز مهندسی روی بخش های اصلی برای اطمینان از نشست نکردن زمین زیر پایه ها.
پایش صدای عملکرد:
افزایش غیرعادی سر و صدا و زوزه کشیدن شاسی معمولاً اولین نشانه از شل شدن یک اتصال یا فرسودگی لرزه گیرهاست.
بررسی لقی اتصالات شاسی:
آچارکشی دوره ای تمامی پیچ و مهره های سازه با استفاده از ابزارهای گشتاورسنج استاندارد.
نتیجه گیری
مهار اصولی ارتعاش و بالانس دقیق پایه ها یک اقدام تجملی نیست، بلکه سرمایه گذاری مستقیمی برای تضمین دقت بسته بندی، کاهش استهلاک قطعات و افزایش عمر مفید خطوط تولید شماست. با انتخاب پایه های مناسب، تراز کردن دقیق و نگهداری منظم، میتوانید بازدهی ماشین آلات خود را در بالاترین سطح ممکن حفظ کرده و از توقف های پرهزینه ناشی از خرابی های مکانیکی جلوگیری کنید.
اگر برای بهینه سازی پایداری خطوط تولید خود به مشاوره مهندسی نیاز دارید، یا قصد خرید ماشین آلات بسته بندی مدرن و بدون ارتعاش را دارید، متخصصان مجرب ما در کاوش صنعت همواره آماده ارائه برترین راهکارهای فنی و صنعتی به شما هستند.