در دنیای رقابتی بستهبندی صنایع غذایی، دارویی و شیمیایی، سودآوری یک واحد تولیدی تنها در سرعت بالا یا تیراژ فروش خلاصه نمیشود؛ بلکه بخش عمدهای از سود واقعی در کنترل هزینههای پنهان و جلوگیری از هدررفت مواد اولیه نهفته است. در میان تمام خطوط بسته بندی، دستگاه ساشه پودری به دلیل سرعت کارکرد بالا و استفاده از رولهای پیچیده و چندلایه (مانند متالایز، آلومینیوم و پلیاتیلن)، حساسیت فوقالعادهای در مصرف لفاف دارد.
یک انحراف میلیمتری در حرکت لفاف یا یک تنظیم نادرست در حرارت فکهای دوخت میتواند در عرض چند دقیقه، دهها متر از رولهای گرانقیمت را به ضایعات بیمصرف تبدیل کند. این مسئله نه تنها هزینه تامین لفاف را بالا میبرد، بلکه با آلوده کردن سالن و توقفهای مکرر خط، راندمان کل کارخانه را به شدت تنزل میدهد. در این مقاله جامع، ریشههای اصلی ایجاد ضایعات لفاف را کالبدشکافی کرده و راهکارهای کاملاً اجرایی و مهندسی را برای صفر کردن این هدررفت بررسی میکنیم.
ریشههای اصلی هدررفت لفاف در ماشینآلات ساشه پودری
برای کاهش ضایعات لفاف، ابتدا باید مشخص شود که هدررفت مواد بستهبندی در کدام بخشهای دستگاه و تحت تأثیر چه عواملی اتفاق میافتد. در ماشینآلات بستهبندی ساشه پودری، پنج عامل اصلی در ایجاد ضایعات لفاف نقش دارند که شناخت آنها میتواند به بهبود کیفیت بستهبندی و کاهش هزینههای تولید کمک کند.
۱. عدم تنظیم دقیق سیستم کشش رول و انحراف مسیر
اگر کشش لفاف در طول مسیر باز شدن و حرکت در دستگاه ثابت نباشد، فیلم بستهبندی ممکن است دچار شلشدگی یا کشیدگی بیش از حد شود. شل بودن لفاف باعث ایجاد چروکهای طولی و عرضی هنگام دوخت میشود، در حالی که کشش بیش از حد میتواند ابعاد ساشه را تغییر دهد و موجب جابهجایی کادر چاپ شود. این مشکلات باعث تولید بستههای معیوب و افزایش میزان لفاف دورریز میشوند.
۲. عدم هماهنگی و خطای فتوسل یا چشم الکترونیک
چشم الکترونیک وظیفه دارد علامتهای چاپشده روی رول لفاف را تشخیص دهد تا عملیات برش و دوخت در موقعیت صحیح انجام شود. کثیف بودن حسگر، تنظیم نادرست زاویه تشخیص یا هماهنگ نبودن عملکرد آن با سرعت دستگاه، میتواند باعث خطا در موقعیت برش شود. در نتیجه، طرح چاپشده جابهجا شده و ساشههایی با ظاهر نامناسب یا خارج از استاندارد تولید میشوند که بخشی از آنها باید از چرخه تولید خارج شوند.
۳. نوسان دما و فشار ناکافی در فکهای دوخت
دمای نامناسب یا فشار غیریکنواخت فکهای دوخت طولی و عرضی، یکی از عوامل مهم ایجاد ضایعات لفاف است. حرارت بیش از حد ممکن است باعث تغییر شکل، سوختگی یا پارگی فیلم بستهبندی شود. از طرف دیگر، دمای پایین یا فشار ناکافی میتواند مانع شکلگیری دوخت محکم و یکنواخت شود و نشتی بسته را به دنبال داشته باشد. بنابراین، تنظیم دقیق دما، فشار و زمان تماس فکها با توجه به جنس لفاف، نقش مهمی در کاهش بستههای معیوب دارد.
۴. آلوده شدن لبههای دوخت به ذرات پودر
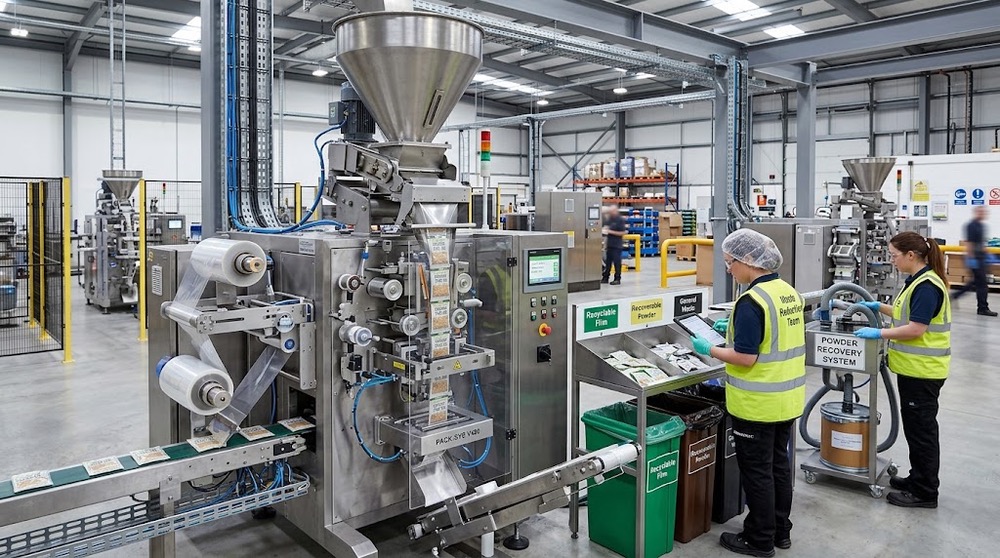
در ماشینآلات ساشه پودری، هنگام پر شدن بسته ممکن است ذرات محصول روی لبههای دوخت قرار بگیرند. این ذرات مانع تماس مناسب لایههای دوختپذیر لفاف با یکدیگر میشوند و احتمال ایجاد درز ناقص یا نشتی را افزایش میدهند. در چنین شرایطی، بسته ممکن است از نظر ظاهری سالم باشد، اما استحکام و کیفیت آببندی لازم را نداشته باشد. کنترل گردوغبار، تنظیم صحیح نازل پرکن و جلوگیری از ریزش پودر در محدوده دوخت، از اقدامات مؤثر برای کاهش این نوع ضایعات هستند.
۵. تنظیمات آزمایشی طولانی در ابتدای هر شیفت کاری
در ابتدای راهاندازی دستگاه یا پس از تعویض رول لفاف، اپراتور باید تنظیمات مربوط به طول ساشه، موقعیت برش، چشم الکترونیک، دمای فکهای دوخت و عملکرد نازل پرکن را بررسی کند. اگر این فرآیند بدون دستورالعمل مشخص انجام شود، ممکن است چندین متر لفاف در جریان آزمونوخطا مصرف شود. تکرار این وضعیت در هر شیفت کاری، بهمرور هزینه مواد اولیه را افزایش میدهد. تدوین دستورالعمل استاندارد راهاندازی، ثبت تنظیمات موفق و آموزش اپراتورها میتواند زمان آمادهسازی دستگاه و میزان ضایعات اولیه را کاهش دهد.
راهکارهای مهندسی برای کاهش و صفر کردن ضایعات لفاف
برای حل این چالشها، باید مجموعهای از بهینهسازیهای مکانیکی، الکترونیکی و فرآیندی را در خط تولید پیادهسازی کرد:
۱. به کارگیری سیستمهای مدرن کنترل کشش خودکار
استفاده از سیستمهای ترمز مکانیکی قدیمی به دلیل افت توان ترمز با کاهش قطر رول، عامل اصلی انحراف لفاف است. جایگزینی این سیستمها با ترمزهای پنوماتیک یا سیستمهای دارای حسگر قطر رول و بازوی نوسانگیر (فنری یا بادی) باعث میشود کشش لفاف از ابتدای رول تا آخرین متر آن کاملاً یکنواخت و بدون نوسان باقی بماند.
۲. کالیبراسیون و نگهداری اصولی حسگر فتوسل
حسگر تشخیص نقطه دوخت باید به صورت روزانه با پارچه نرم و بدون پرز پاکسازی شود تا لایه گرد و غبار پودر روی عدسی آن ننشیند. همچنین، تنظیم حساسیت چشم الکترونیک باید بر اساس تضاد رنگی علامت چاپ شده و زمینه لفاف به دقیقی صورت گیرد تا از خطاهای ناشی از رفلکس نور روی فویلهای براق جلوگیری شود.
۳. استفاده از نازلهای تزریق ضد چکه و سیستمهای مکش گرد و غبار
برای جلوگیری از نشستن پودر روی لبههای دوخت ساشه، استفاده از نازلهای مجهز به شیرهای قطعکن سریع و دهانههای وکیوم مجاور نازل الزامی است. این سیستمها ذرات معلق پودر را درست در لحظه سقوط به درون پاکت مکش کرده و فضای داخلی لبه دوخت را کاملاً پاکیزه نگه میدارند. این مسئله به ویژه در بستهبندی پودرهای فوقالعاده ریز و چسبنده مانند قهوه، نسکافه یا ادویهجات که در دستگاه بسته بندی چای و دمنوش یا ساشههای تکنفره استفاده میشوند، حیاتی است.
۴. تثبیت دقیق دما با استفاده از رلههای حالت جامد و کنترلکننده هوشمند
نوسان دما بزرگترین دشمن لفافهای نازک است. جایگزینی ترموستاتهای آنالوگ قدیمی با کنترلکنندههای هوشمند و استفاده از رلههای حالت جامد به جای کنتاکتورهای مکانیکی، نوسان دما را به صفر میرساند. این کار باعث میشود حرارت فکها دقیقا در نقطه ذوب استاندارد لایه داخلی لفاف باقی بماند و از سوختن یا باز ماندن دوخت جلوگیری شود.
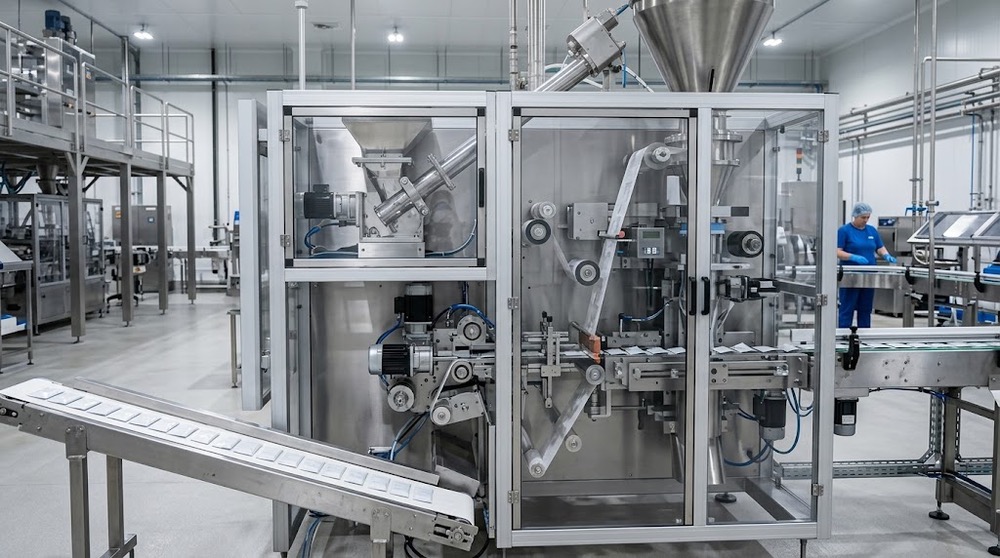
جدول مقایسه روشهای کنترل لفاف و میزان تاثیر آنها بر کاهش ضایعات
برای درک بهتر ارزش سرمایهگذاری روی ارتقای بخشهای مختلف دستگاه، جدول زیر میزان کارایی راهکارها را مقایسه میکند:
بخش تحت بهینهسازی | روش قدیمی یا غیراستاندارد | روش مهندسی و بهینهشده | درصد تخمینی کاهش ضایعات لفاف |
سیستم ترمز رول | ترمز نمدی یا پیچ دستی ساده | ترمز پنوماتیک خودکار با بازوی نوسانگیر | ۲۵٪ تا ۳۵٪ |
تنظیم نقطه برش | فتوسلهای معمولی با تنظیم دستی | چشم الکترونیک لیزری با کالیبراسیون خودکار | ۲۰٪ تا ۳۰٪ |
سیستم کنترل دما | ترموستات آنالوگ و کنتاکتور | کنترلکننده هوشمند و رله حالت جامد | ۱۵٪ تا ۲۵٪ |
هدایت لفاف در یقه | یقهساز ثابت فولادی بدون صیقل | یقهساز مهندسی با پوشش تفلون ضدسایش | ۱۰٪ تا ۱۵٪ |
نازل ریزش پودر | لوله ساده بدون قطعکن | نازل مکانیکی خفاشی با مکنده گرد و غبار | ۱۵٪ تا ۲۰٪ |
نقش طراحی شاسی و سیستم تراز در جلوگیری از انحراف لفاف
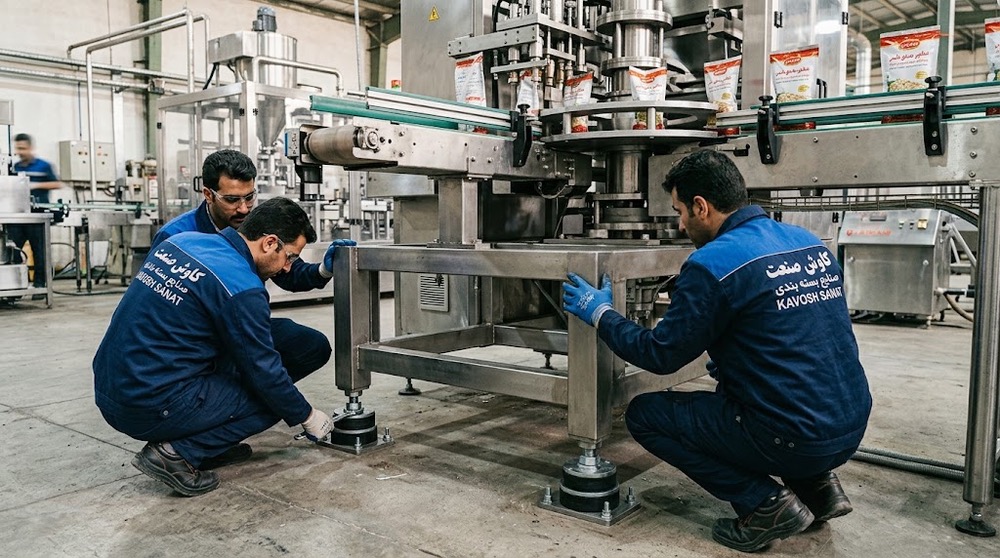
شاید در نگاه اول ارتباط مستقیمی بین پایههای دستگاه و ضایعات لفاف به نظر نرسد، اما واقعیت مهندسی چیز دیگری است! اگر شاسی دستگاه ساشه پودری به دلیل عدم تراز پایه یا لرزشهای شدید متحرکها دچار نوسان باشد، فیلم بستهبندی در زمان عبور از روی یقهساز دچار تابیدگی موضعی میشود.
همانطور که در مقاله مهار ارتعاش بحث شد، کوچکترین تکان غیرمعمول در بدنه اصلی باعث میشود لفاف از محور مرکز خود خارج شده و لبههای طولی به صورت تاخورده یا قیچیشده زیر فک دوخت بروند. بنابراین، تراز کردن دقیق پایهها و استفاده از لرزهگیرهای استاندارد، پیششرط ساختاری برای داشتن یک جریان صاف و بدون ضایعات از لفاف است.
علاوه بر این، مطمئن شدن از پایداری سیستمهای برقی و عدم وجود نویز در تابلو برق (مطابق با اصول مطرح شده در مقاله تابلو برق و محافظ ولتاژ) باعث میشود سیگنالهای ارسالی از انکودر و فتوسل بدون کوچکترین تاخیر یا پرش به پردازنده مرکزی برسند و قطع و دوخت دقیقاً در کادر مشخص شده انجام پذیرد.
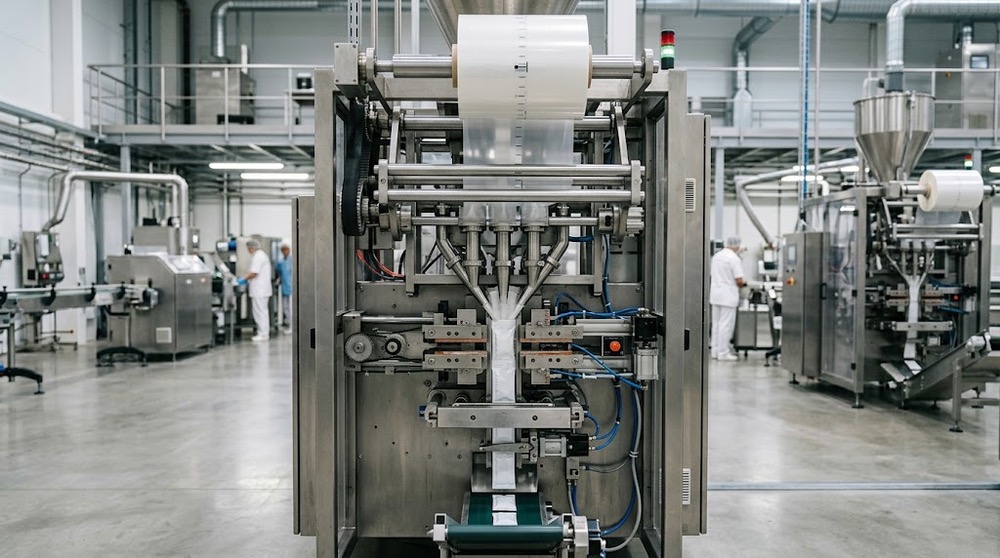
راهنمای گام به گام تنظیم اولیه دستگاه برای حداقل رساندن ضایعات
اپراتورهای خط تولید با اجرای این دستورالعمل چهارگام میتوانند ضایعات شروع شیفت را به کمتر از یک متر برسانند:
عیارسنچی و سنتر کردن رول روی شفت بادور:
رول لفاف را دقیقاً در مرکز تقارن شفت بازشونده قرار دهید و با خطکش یا خطوط شاخص روی شفت، فاصله دو طرف را یکسان کنید.
عبور خطی لفاف از رولرها:
لفاف را با دقت و بدون ایجاد تابیدگی از میان تمام رولرهای هدایتکننده، کششگیر و زیر چشم فتوسل عبور داده و روی فرمدهنده یقه قفل کنید.
تست دوخت خشک بدون ریزش مواد:
پیش از باز کردن مسیر پودر از مخزن، دستگاه را برای ۳ تا ۵ سیکل به صورت دستی یا سرعت پایین مهارشده روشن کنید تا از تراز بودن خط دوخت طولی، عملکرد فتوسل و سلامت برش قیچی اطمینان حاصل شود.
تزریق مرحلهای مواد:
پس از اطمینان از سلامت دوخت پاکت خالی، ورود مواد پودری را با حجم کم آغاز کرده و پس از چک کردن وزنی و هوابندی، سرعت را به حد نهایی برسانید.
نقش کیفیت ماشین آلات صنعتی در مهار هزینهها
بسیاری از سازندگان غیرتخصصی، برای کاهش قیمت تمامشده دستگاه، از قطعات بیکیفیت در بخشهای حرکتی لفاف یا یقهسازهای غیراستاندارد استفاده میکنند. این دستگاهها اگرچه در زمان خرید ارزانتر به نظر میرسند، اما در طول یک سال کارکرد، چند برابر مابهالتفاوت قیمت خود را به شکل ضایعات لفاف و مواد پودری به تولیدکننده تحمیل میکنند.
تجهیزات باکیفیت و مهندسیساز، مانند ماشین آلات تولید شده در شرکت کاوش صنعت، با بهرهگیری از یقهسازهای بسیار دقیق، سیستمهای کشش هوشمند و لرزهگیری کامل شاسی، ضایعات لفاف را به نزدیک صفر میرسانند و فرآیند بستهبندی را به یک عملیات روان، اقتصادی و بیدردسر تبدیل مینمایند. این امر حتی در خطوط بزرگتر مانند خط بسته بندی حبوبات و خشکبار که حجم متریال مصرفی بسیار بالاست، اهمیت اقتصادی بسیار غولآسایی پیدا میکند.
نتیجهگیری
ضایعات لفاف در دستگاه ساشه پودری تقدیر ناپذیر خط تولید نیست، بلکه نشانهای روشن از وجود نقص مکانیکی، تنظیمات نادرست یا کیفیت پایین قطعات دستگاه است. با اعمال کنترلهای مهندسی بر سیستم کشش، نگهداری منظم حسگرهای نوری، مدیریت دقیق دما و آموزش اپراتورها، میتوان این هدررفت مالی را به طور کامل مهار کرد. کاهش ضایعات لفاف نه تنها مستقیماً سودآوری شما را افزایش میدهد، بلکه با کاهش توقفهای خط تولید، بهرهوری کل مجموعه را به سطحی ممتاز میرساند.
چنانچه قصد ارتقای خطوط ساشه موجود، کاهش ضایعات بسته بندی یا خرید ماشین آلات ساشه پودری با بالاترین استانداردهای صرف، کاهش ضایعات بسته بندی یا خرید ماشین آلات ساشه پودری با بالاترین استانداردهای صرفهجویی را دارید، مهندسان باسابقه کاوش صنعت آماده ارائه راهکارهای تخصصی و مشاوره فنی به شما هستند.