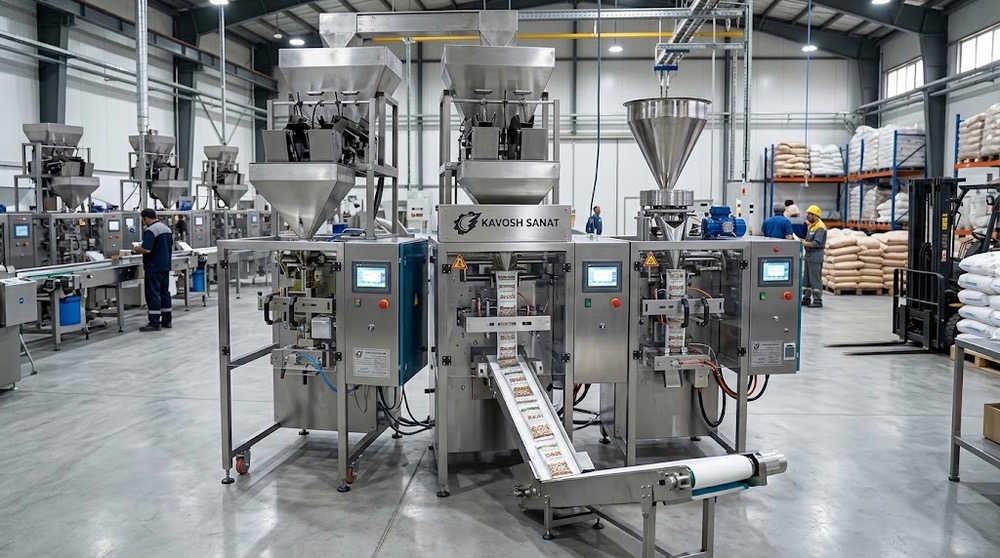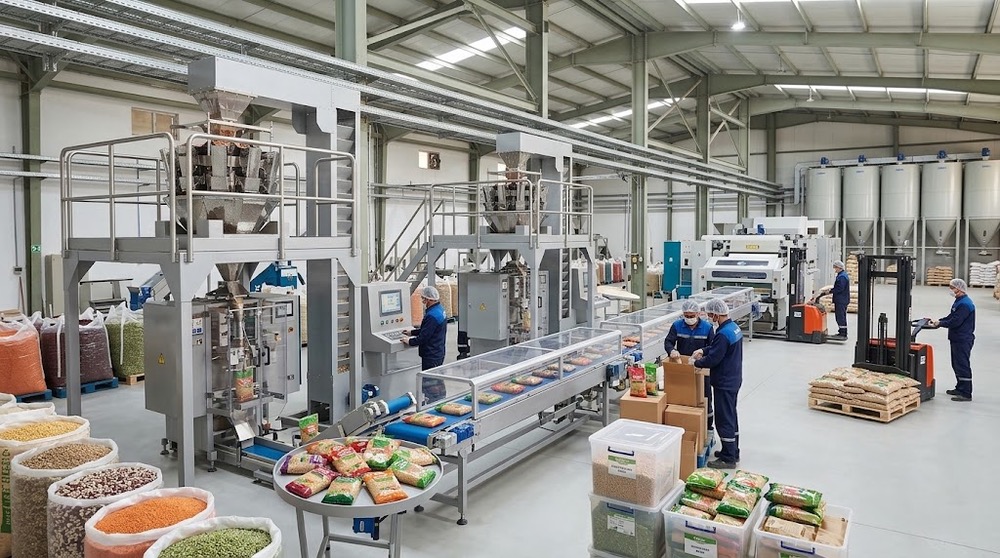

دستگاه های بسته بندی توزین دار از مهم ترین تجهیزات در خطوط تولید مدرن به شمار می روند و نقش تعیین کننده ای در دقت وزن، سرعت بسته بندی و کیفیت نهایی محصول دارند. این دستگاه ها در صنایع غذایی، دارویی، شیمیایی و کشاورزی به طور گسترده استفاده می شوند و کوچک ترین اختلال در عملکرد آن ها می تواند باعث افزایش ضایعات، کاهش راندمان و نارضایتی مشتری شود.
خطاهای مربوط به توزین، دوخت، سنسورها و سیستم تغذیه از جمله مشکلاتی هستند که در صورت نادیده گرفته شدن، هزینه های مستقیم و غیر مستقیم زیادی به مجموعه تحمیل می کنند. شناخت دقیق این خطاها و آشنایی با روش های عیب یابی و نگهداری، به اپراتورها و مدیران فنی کمک می کند تا از توقف های ناگهانی جلوگیری کرده و عملکرد دستگاه را در بهترین وضعیت حفظ کنند.
بررسی اهمیت دقت توزین در عملکرد کلی خط بسته بندی
در هر خط بسته بندی، مرحله توزین یکی از حساس ترین بخش های فرآیند است، زیرا نتیجه این مرحله مستقیما بر کیفیت عرضه محصول، میزان مصرف مواد اولیه و اعتبار تولید کننده اثر می گذارد. اگر وزن هر بسته از محدوده تعریف شده کمتر باشد، مشتری احساس کم فروشی خواهد داشت و اگر بیشتر باشد، تولید کننده به مرور زمان دچار زیان ناشی از اضافه ریزی می شود.
به همین دلیل، هرگونه خطا در سیستم توزین باید به عنوان یک هشدار جدی در نظر گرفته شود. در بسیاری از واحدهای صنعتی، مشکل اصلی زمانی آغاز می شود که دستگاه هنوز در ظاهر فعال است اما بسته ها با وزن های نامنظم یا خارج از استاندارد تولید می شوند. این وضعیت ممکن است در ابتدا کم اهمیت به نظر برسد، اما در مقیاس تولید انبوه، همین اختلاف های جزئی به ضررهای مالی بزرگ تبدیل می شوند. بنابراین، بررسی مستمر عملکرد بخش توزین نه فقط برای کنترل کیفیت، بلکه برای حفظ سودآوری مجموعه نیز ضروری است.
چرا خطای وزن در دستگاه های توزین دار به وجود می آید
بخش زیادی از خطاهای وزنی به شرایط کاری دستگاه و نحوه تنظیم اجزای حساس آن مربوط می شود. لودسل ها که وظیفه اندازه گیری دقیق وزن را بر عهده دارند، در برابر ضربه، نوسانات دمایی، لرزش های محیطی و استهلاک مکانیکی بسیار حساس هستند. اگر دستگاه روی سطح ناصاف یا نزدیک تجهیزات لرزش زا نصب شده باشد، اندازه گیری وزن با اختلال مواجه می شود.
در کنار این مسئله، باقی ماندن مواد در مخزن، گیت تخلیه یا مسیر انتقال نیز می تواند باعث ایجاد خطای تجمعی شود. بعضی از محصولات پودری، گرانولی یا چسبنده به راحتی در دیواره ها می مانند و باعث می شوند وزن واقعی هر سیکل با عدد ثبت شده اختلاف داشته باشد. همچنین اگر زمان باز و بسته شدن دریچه ها یا سرعت تغذیه مواد به درستی تنظیم نشده باشد، سیستم توزین نمی تواند به صورت یکنواخت و تکرار پذیر عمل کند. در نتیجه، ریشه یابی خطای وزن باید هم از جنبه مکانیکی و هم از منظر تنظیمات کنترلی انجام شود.

نشانه های آشکار و پنهان نوسان وزن در بسته های متوالی
یکی از مشکلاتی که گاهی دیر تشخیص داده می شود، نوسان وزن در بسته های پشت سر هم است. در این حالت، ممکن است برخی بسته ها کاملا استاندارد باشند اما تعدادی دیگر وزن کمتر یا بیشتر از حد تعیین شده داشته باشند. این نوسان معمولا به دلیل تغذیه نامنظم مواد به سیستم توزین رخ می دهد. وقتی محصول در مخزن اصلی به صورت یکنواخت جریان نداشته باشد یا مسیر ورودی دچار گرفتگی مقطعی شود، دستگاه نمی تواند در هر بار تخلیه مقدار ثابتی از مواد را کنترل کند.
در دستگاه هایی که از ویبراتور یا فیدر لرزشی استفاده می کنند، کوچک ترین اختلال در شدت لرزش، زاویه انتقال یا وضعیت مکانیکی فیدر باعث بی نظمی در ورود محصول می شود. از سوی دیگر، تغییر خواص فیزیکی محصول مانند افزایش رطوبت، تغییر اندازه ذرات یا به هم چسبیدن مواد نیز می تواند الگوی تغذیه را بر هم بزند. تشخیص این مشکل تنها با نگاه به خروجی نهایی کافی نیست و باید روند وزن چندین بسته متوالی به طور دقیق پایش و تحلیل شود.
راهکارهای کاربردی برای تثبیت دقت توزین در شرایط تولید
برای اینکه دستگاه توزین دار در شرایط واقعی تولید به دقت قابل قبول برسد، باید مجموعه ای از اقدامات پیشگیرانه و تنظیمی به صورت منظم انجام شود. اولین اقدام مهم، کالیبراسیون دوره ای لودسل ها با وزنه های استاندارد است. این کار باید طبق برنامه زمان بندی مشخص و متناسب با شدت کارکرد دستگاه انجام شود. دومین اقدام، نصب صحیح دستگاه روی سطح کاملا تراز و بدون لرزش است تا عوامل محیطی بر عملکرد حسگرها اثر نگذارند.
تمیزکاری روزانه بخش هایی که با محصول تماس دارند نیز اهمیت بسیار زیادی دارد، زیرا باقی ماندن ذرات محصول در هاپر یا گیت ها به مرور زمان دقت اندازه گیری را کاهش می دهد. علاوه بر این، اپراتور باید پارامترهای مربوط به زمان تخلیه، سرعت فیدر و حساسیت سیستم کنترل را متناسب با نوع محصول تنظیم کند. در بسیاری از موارد، تنها با اصلاح همین پارامترها می توان خطاهای تکرارشونده را به حداقل رساند و از هدر رفت مواد اولیه جلوگیری کرد.
تاثیر کیفیت تغذیه مواد بر عملکرد سیستم توزین
هرچقدر هم که سیستم اندازه گیری دقیق و کالیبره باشد، اگر تغذیه مواد به درستی انجام نشود، نتیجه نهایی مطلوب نخواهد بود. توزین دقیق زمانی ممکن است که محصول با جریان ثابت، یکنواخت و قابل پیش بینی وارد سیستم شود. در عمل، بسیاری از خطاهای توزین نه از خرابی لودسل، بلکه از بی نظمی در ورود مواد ناشی می شوند.
برای مثال، خالی شدن ناگهانی مخزن اصلی، ریزش توده ای محصول، گرفتگی مسیر خوراک دهی یا عملکرد نامنظم ویبراتور همگی باعث می شوند مقدار ماده ای که به بخش توزین می رسد دچار نوسان شود. این مسئله در مورد مواد سبک، حجیم، مرطوب یا دارای شکل نامنظم بیشتر دیده می شود. به همین دلیل، بازبینی مستمر فیدر، بررسی روان بودن حرکت محصول و تنظیم دقیق شدت تغذیه از مهم ترین بخش های نگهداری دستگاه به شمار می رود. در واقع، توزین دقیق بدون تغذیه پایدار امکان پذیر نیست و این دو بخش باید همزمان مورد توجه قرار گیرند.

مشکلات رایج در دوخت بسته و ارتباط آن با بخش توزین
اگرچه تمرکز اصلی در دستگاه های توزین دار روی وزن است، اما کیفیت دوخت نیز به همان اندازه در سلامت نهایی بسته اهمیت دارد. در بسیاری از مواقع، اپراتور تصور می کند مشکل فقط از بخش توزین است، در حالی که ناهماهنگی میان زمان تخلیه محصول و عملکرد سیستم دوخت باعث خرابی بسته می شود. وقتی مواد به درستی در فضای بسته قرار نگیرند یا بخشی از محصول در محل دوخت باقی بماند، فک های حرارتی نمی توانند اتصال یکنواخت و محکم ایجاد کنند.
نتیجه این وضعیت، باز شدن درز بسته، نفوذ هوا و رطوبت و کاهش ماندگاری محصول خواهد بود. علاوه بر این، تنظیم نبودن دمای فک ها، فشار ناکافی، فرسودگی نوار تفلون یا آلودگی سطح فک ها نیز از عوامل مهم در ایجاد دوخت ضعیف هستند. بنابراین، عیب یابی باید به صورت یکپارچه انجام شود و صرفا محدود به سیستم وزن کشی نباشد، زیرا کیفیت بسته بندی حاصل هماهنگی کامل میان توزین، انتقال، دوخت و تخلیه است.
برش نامنظم فیلم و نقش سنسورها در بروز خطا
یکی دیگر از مشکلات مهم در دستگاه های بسته بندی توزین دار، برش نامنظم یا پارگی فیلم است که می تواند ظاهر بسته را تخریب کرده و حتی باعث توقف خط شود. این مشکل معمولا زمانی رخ می دهد که تیغه برش کند شده باشد، موقعیت سنسور چشمی به درستی تنظیم نشده باشد یا کشش فیلم از حد مجاز بیشتر یا کمتر باشد.
سنسور چشمی وظیفه دارد علامت چاپ شده روی فیلم را تشخیص دهد و فرمان برش را در نقطه درست صادر کند. اگر این سنسور کثیف باشد، جابجا شده باشد یا کیفیت خواندن آن کاهش یافته باشد، محل برش به هم می ریزد و بسته ها ظاهر نامرتب پیدا می کنند. از طرف دیگر، وقتی فیلم بیش از حد کشیده شود، در لحظه برش یا دوخت دچار پارگی خواهد شد. به همین دلیل، بازبینی منظم تیغه، تمیز کردن سنسورها و تنظیم صحیح سیستم کشش فیلم از اقداماتی است که برای حفظ کیفیت بسته بندی باید به طور مستمر انجام شود.
توقف های ناگهانی دستگاه و افت راندمان تولید
توقف های ناگهانی یکی از پرهزینه ترین مشکلاتی هستند که در خطوط بسته بندی به وجود می آیند، زیرا علاوه بر کاهش تیراژ تولید، تمرکز اپراتور و نظم کاری کل خط را نیز بر هم می زنند. این توقف ها معمولا دلایل متعددی دارند؛ از خطاهای سنسورها و گیر کردن محصول گرفته تا مشکلات الکتریکی، نوسانات برق یا اختلالات نرم افزاری در سیستم کنترل. در بسیاری از دستگاه ها، کافی است یکی از سنسورهای حضور محصول، اتمام رول یا تشخیص موقعیت به درستی عمل نکند تا دستگاه به صورت خودکار متوقف شود.
اگر فیلم در مسیر پیچیده شود یا محصول در بخش تخلیه گیر کند، سیستم ایمنی وارد عمل می شود و کل فرآیند را متوقف می سازد. نکته مهم این است که رفع این توقف ها تنها با راه اندازی مجدد دستگاه کافی نیست، بلکه باید علت اصلی آن به طور دقیق شناسایی شود. اگر ریشه مشکل برطرف نشود، توقف ها به صورت تکراری بازمی گردند و به مرور زمان باعث کاهش شدید بهره وری خواهند شد.
نقش سنسورها و سیستم کنترل در پایداری عملکرد دستگاه
سنسورها و کنترل پنل را می توان مغز و چشم دستگاه های بسته بندی توزین دار دانست. این اجزا وضعیت مواد، فیلم، موقعیت قطعات و فرمان های حرکتی را پایش می کنند و هر گونه اختلال در عملکرد آن ها می تواند به خطاهای زنجیره ای منجر شود. سنسورهای نوری، مجاورتی و وزنی باید همیشه تمیز، سالم و در موقعیت درست نصب شده باشند. گرد و غبار، پودر محصول، رطوبت یا ضربه های مکانیکی می توانند باعث اختلال در عملکرد این قطعات شوند.
در کنار آن، تنظیمات اشتباه در کنترل پنل یا خطا در پارامترهای برنامه ریزی شده PLC نیز ممکن است باعث شود دستگاه فرمان های نادرست اجرا کند. به همین دلیل، اپراتورها باید علاوه بر مهارت مکانیکی، آشنایی کافی با پیام های خطا، منوهای تنظیمات و منطق اولیه عملکرد سیستم کنترل داشته باشند. در بسیاری از کارخانه ها، آموزش ناکافی کاربران یکی از عوامل پنهان اما جدی در بروز خطاهای مکرر به شمار می رود.

نگهداری پیشگیرانه؛ موثرترین راه برای کاهش خطاهای رایج
بخش قابل توجهی از خرابی ها و خطاهای دستگاه های توزین دار با اجرای یک برنامه نگهداری پیشگیرانه قابل کنترل است. این برنامه باید شامل تمیزکاری روزانه، بازبینی اتصالات، کنترل سلامت لودسل ها، بررسی عملکرد فیدر، تنظیم فک های دوخت، سرویس تیغه برش و تست سنسورها باشد. نگهداری پیشگیرانه فقط یک اقدام فنی ساده نیست، بلکه یک رویکرد مدیریتی برای جلوگیری از توقف تولید و کاهش هزینه های ناگهانی تعمیرات است.
هرچه بازرسی ها منظم تر و مستندتر انجام شوند، احتمال بروز خرابی های شدید کمتر خواهد بود. همچنین ثبت سوابق خطاها و تعمیرات قبلی به تیم فنی کمک می کند الگوهای تکرارشونده را شناسایی کرده و برای رفع ریشه ای آن ها تصمیم بگیرد. در واقع، دستگاهی که به صورت منظم نگهداری می شود نه تنها دقیق تر کار می کند، بلکه عمر مفید بالاتری نیز خواهد داشت و هزینه مالکیت آن در بلند مدت کاهش پیدا می کند.
جمع بندی
خطاهای رایج در توزین دستگاه های بسته بندی تنها به یک بخش محدود نمی شوند و معمولا حاصل مجموعه ای از عوامل مکانیکی، الکتریکی، کنترلی و حتی شرایط محصول هستند. از نوسان وزن و خطای لودسل گرفته تا ضعف در دوخت، برش نامنظم فیلم، اختلال سنسورها و توقف های ناگهانی، همه این مشکلات اگر به موقع شناسایی و برطرف نشوند، می توانند راندمان کل خط تولید را تحت تاثیر قرار دهند.
مهم ترین اصل در مدیریت این تجهیزات، نگاه جامع به فرآیند عیب یابی و اجرای منظم برنامه نگهداری پیشگیرانه است. هرچه شناخت اپراتور و تیم فنی از رفتار دستگاه بیشتر باشد، سرعت تشخیص خطا و کیفیت رفع آن نیز بالاتر خواهد رفت. برای آشنایی بیشتر با تجهیزات بسته بندی، بررسی فنی دستگاه ها و دریافت اطلاعات تخصصی در این حوزه، می توانید از مطالب و خدمات ارائه شده در سایت کاوش صنعت استفاده کنید.
سوالات متداول
1. چرا وزن بسته ها کمتر یا بیشتر از مقدار تنظیم شده می شود؟
این مشکل معمولا به دلیل کالیبراسیون نادرست لودسل، لرزش محیط، چسبندگی مواد در مخزن یا تنظیم نبودن دریچه های تخلیه به وجود می آید.
2. علت نوسان وزن در بسته های متوالی چیست؟
نوسان وزن اغلب به دلیل تغذیه نامنظم مواد، خرابی یا تنظیم نبودن ویبراتور و همچنین تغییر در رطوبت یا چگالی محصول رخ می دهد.
3. چگونه می توان دقت توزین دستگاه را بهبود داد؟
با کالیبراسیون دوره ای، تمیزکاری منظم بخش های در تماس با محصول، نصب دستگاه روی سطح تراز و بررسی دقیق تنظیمات فیدر و دریچه ها می توان دقت توزین را بهتر کرد.
4. آیا خرابی سنسورها می تواند روی توزین تاثیر بگذارد؟
بله، خرابی یا آلودگی سنسورها می تواند باعث ارسال فرمان های اشتباه، توقف دستگاه یا اختلال در فرآیند وزن کشی و بسته بندی شود.